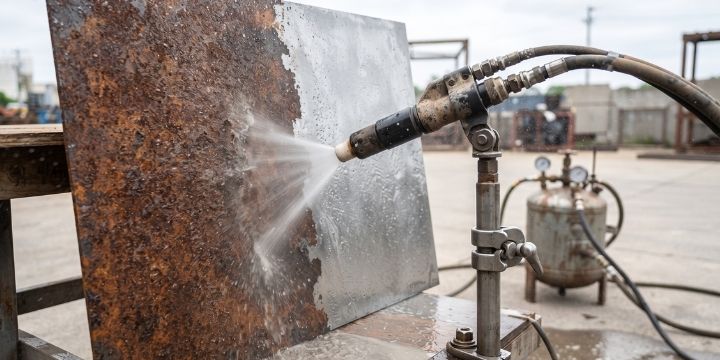
Memilih antara dry blasting dan wet blasting pada dasarnya berarti memutuskan ke mana debu dan sisa abrasive akan pergi. Pada dry blasting, hampir semuanya terlepas ke udara sekitar sebagai awan debu halus. Pada wet blasting, sebagian besar terikat air dan jatuh ke permukaan kerja sebagai lumpur tipis yang harus dikumpulkan, disaring, lalu dibuang sebagai limbah. Satu keputusan itu membawa konsekuensi panjang: kebutuhan containment, risiko terhadap fasilitas di sekitar lokasi, potensi karat kembali pada baja yang baru dibersihkan, sampai biaya penanganan limbah di akhir proyek.
Artikel ini membandingkan kedua metode secara teknis, menjelaskan variasi wet blasting yang sering tertukar satu sama lain, dan menutup dengan kerangka memilih yang bisa dipakai langsung pada tahap perencanaan proyek.
Dua Cara Mengendalikan Debu pada Proses Blasting
Dry blasting adalah metode klasik. Media abrasive dialirkan dari blast pot menuju nozzle, dipercepat oleh udara bertekanan (umumnya sekitar 90 sampai 120 psi di nozzle), lalu menghantam permukaan target dalam keadaan kering. Energi benturan hampir seluruhnya dipakai untuk mengikis kontaminan dan membentuk profil permukaan. Konsekuensinya, partikel abrasive yang pecah dan serpihan karat atau cat lama berubah menjadi debu yang melayang cukup lama di udara.
Wet blasting menambahkan air ke dalam proses, dengan tujuan utama menekan debu dan, pada beberapa variasi, mengubah cara abrasive bekerja pada permukaan. Air bisa ditambahkan di titik yang berbeda dalam sistem, dan perbedaan titik penambahan inilah yang membedakan beberapa teknik yang sering disebut dengan satu istilah yang sama di lapangan.
Tiga Variasi Wet Blasting yang Sering Tertukar
Dalam percakapan sehari-hari di proyek, istilah wet blasting dipakai untuk tiga teknik yang prinsip kerjanya cukup berbeda. Mencampuradukkannya sering menimbulkan salah paham saat menyusun spesifikasi atau meminta penawaran.
Dust Suppression dengan Injeksi Air di Nozzle
Teknik paling sederhana adalah menyuntikkan air ke aliran udara dan abrasive di sekitar ujung nozzle, biasanya melalui cincin air (water ring) yang dipasang pada nozzle. Prosesnya tetap dry blasting dengan abrasive kering dari blast pot, hanya saja kabut air di ujung nozzle menangkap sebagian besar debu sebelum menyebar. Sistem ini relatif mudah dipasang di peralatan yang sudah ada, tetapi permukaan hasil blasting menjadi basah, sehingga risiko flash rust tetap harus diperhitungkan.
Wet Abrasive Blasting atau Slurry Blasting
Pada wet abrasive blasting yang sebenarnya, abrasive dicampur dengan air di dalam pot atau di jalur pengiriman sehingga membentuk slurry abrasive, lalu campuran itu didorong oleh udara bertekanan menuju nozzle. Air berperan sebagai media pembawa dan peredam energi. Debu nyaris tidak terbentuk karena partikel sudah terbungkus air sejak awal. Karena alasan itu, slurry blasting banyak dipilih untuk area yang sensitif terhadap debu, misalnya di dekat peralatan proses yang sedang beroperasi.
Hydro-Blasting dan Waterjetting
Kategori ketiga sebenarnya berada di luar abrasive blasting. Hydro-blasting dan waterjetting memakai air bertekanan tinggi (dari beberapa ratus hingga ribuan bar) tanpa media abrasive, atau dengan abrasive dalam jumlah terbatas pada versi tertentu. Tekniknya efektif untuk menghilangkan cat lama, garam, dan kontaminan lunak, tetapi umumnya tidak membentuk profil permukaan baru. Kondisi permukaan hasil waterjetting dan tingkat flash rust-nya diatur dalam bagian khusus ISO 8501-4 yang diuraikan pada artikel standar ISO 8501.
Perbandingan Langsung Dry Blasting dan Wet Blasting
Tabel berikut merangkum perbedaan kedua metode (wet blasting di sini merujuk pada wet abrasive blasting atau slurry blasting). Angka dan kecenderungan bersifat umum dan bergantung pada peralatan serta media yang dipakai.
| Aspek | Dry Blasting | Wet Blasting |
|---|---|---|
| Debu | Tinggi, perlu containment dan ventilasi | Sangat rendah |
| Kecepatan pembersihan | Umumnya lebih cepat | Umumnya lebih lambat karena bantalan air meredam benturan |
| Konsumsi abrasive | Bergantung media; media bisa didaur ulang pada sistem tertutup | Slurry sulit didaur ulang, abrasive cenderung sekali pakai |
| Risiko flash rust | Rendah, permukaan kering | Tinggi, perlu inhibitor atau pengaturan waktu coating |
| Pembersihan garam terlarut | Terbatas | Lebih baik |
| Media yang cocok | Hampir semua jenis abrasive | Abrasive non-ferrous dan tidak mudah berkarat |
| Limbah | Abrasive bekas dan debu | Slurry cair yang perlu ditampung dan disaring |
| Kebutuhan peralatan tambahan | Containment dan dust collector | Suplai air, pompa, penampungan limbah cair |
| Risiko di area sensitif | Percikan dan debu dapat mengganggu fasilitas sekitar | Lebih aman dari debu, perlu kontrol air limbah |
Dari tabel terlihat bahwa tidak ada metode yang menang di semua aspek. Dry blasting unggul dalam kecepatan dan fleksibilitas media. Wet blasting unggul dalam pengendalian debu dan pembersihan garam, tetapi membawa dua tantangan baru: karat kembali dan limbah cair.
Flash Rust pada Wet Blasting dan Cara Mengendalikannya
Satu hal yang paling sering membuat hasil wet blasting dipertanyakan adalah munculnya lapisan karat tipis sesaat setelah permukaan dibersihkan. Memahami mekanismenya membantu menentukan langkah pencegahan yang tepat.
Apa Itu Flash Rust atau Rusting Back
Baja yang baru saja dibersihkan hingga bersih metalik adalah permukaan yang sangat reaktif. Ketika permukaan itu basah dan bersentuhan dengan oksigen, karat tipis berwarna jingga atau kekuningan bisa muncul dalam hitungan menit hingga jam. Fenomena inilah yang disebut flash rust atau rusting back. Tingkat keparahannya dipengaruhi oleh kelembapan udara, suhu permukaan, kandungan garam yang tertinggal, dan seberapa lama permukaan tetap basah. Dokumen ISO 8501-4 mengklasifikasikan flash rust ke dalam tiga tingkat, yaitu ringan, sedang, dan berat, sehingga spesifikasi proyek dapat menetapkan batas yang boleh diterima sebelum coating diaplikasikan.
Peran Corrosion Inhibitor dalam Air Blasting
Cara umum menekan flash rust adalah menambahkan corrosion inhibitor ke dalam air blasting. Inhibitor membentuk lapisan pelindung sangat tipis di permukaan baja sehingga proses oksidasi tertunda selama beberapa waktu. Penggunaannya perlu hati-hati. Sisa inhibitor yang tidak terbilas bisa meninggalkan senyawa yang larut air di bawah coating, dan pada kondisi tertentu memicu blistering osmotik. Karena itu, kompatibilitas inhibitor dengan sistem coating harus dikonfirmasi pada Technical Data Sheet cat yang dipakai, dan beberapa produsen cat mensyaratkan pembilasan akhir dengan air bersih.
Mengatur Jeda Waktu antara Blasting dan Coating
Selain inhibitor, pengendalian lingkungan sangat menentukan. Suhu permukaan baja sebaiknya dijaga setidaknya 3 derajat Celsius di atas titik embun saat coating diaplikasikan, sebuah syarat umum dalam praktik coating industrial. Pada cuaca lembab, jeda antara pembersihan dan aplikasi primer harus dipersingkat, atau area kerja dilindungi dengan dehumidifier dan penutup sementara. Humidity control semacam ini sering menjadi komponen biaya yang terlupakan saat membandingkan wet blasting dengan dry blasting.
Keunggulan Wet Blasting dalam Membersihkan Garam Terlarut
Salah satu kelebihan wet blasting yang jarang dibahas di luar kalangan inspektor coating adalah kemampuannya mengangkat garam terlarut dari permukaan. Pada struktur yang lama terpapar lingkungan laut, seperti lambung kapal, dermaga, atau tangki di area pesisir, garam klorida sering tertanam di dalam pori dan cekungan karat. Dry blasting mengikis karat di permukaan, tetapi garam di dasar cekungan bisa tetap tertinggal dan terkunci di bawah coating baru. Dalam jangka panjang, garam itu menarik kelembapan melalui lapisan cat dan memicu blistering.
Air pada wet blasting melarutkan dan membilas garam tersebut selama proses berlangsung. Untuk proyek di lingkungan korosivitas tinggi, kemampuan ini dapat menjadi alasan utama memilih wet blasting walaupun produktivitasnya lebih rendah. Pengujian kandungan garam permukaan setelah pembersihan, misalnya dengan metode ekstraksi dan pengukuran konduktivitas, tetap dianjurkan sebagai verifikasi.
Pilihan Abrasive untuk Wet Blasting
Air mengubah syarat pemilihan media. Abrasive berbahan besi seperti steel grit dan steel shot tidak cocok untuk wet blasting karena partikelnya sendiri akan berkarat begitu terkena air, lalu mengotori permukaan baja yang sedang dibersihkan. Media yang umum dipakai pada slurry blasting adalah abrasive non-ferrous dan tidak mudah bereaksi dengan air.
Garnet menjadi salah satu pilihan utama karena inert terhadap air, keras, dan tersedia dalam berbagai ukuran mesh. Glass bead dan crushed glass cocok untuk pekerjaan yang butuh hasil lebih halus. Pada proyek yang mengutamakan biaya, beberapa kontraktor memakai slag halus selama kandungan kontaminannya terkendali. Ukuran partikel juga perlu dipilih lebih cermat, karena slurry dengan partikel terlalu halus mudah menyumbat selang, sedangkan partikel terlalu kasar menghasilkan profil yang lebih dalam dari yang diinginkan.
Limbah Slurry dan Aspek Lingkungan
Wet blasting menghasilkan limbah dalam bentuk lumpur abrasive bercampur serpihan cat, karat, dan garam. Volumenya cukup besar sehingga tidak bisa dibiarkan mengalir ke drainase atau perairan di sekitar lokasi. Penanganan yang bertanggung jawab meliputi penampungan di area berlantai kedap, penyaringan untuk memisahkan padatan dari air, dan pengujian limbah sebelum dibuang.
Jika cat lama yang dikelupas mengandung timbal, kromat, atau logam berat lain, limbah slurry masuk kategori yang diatur ketat oleh regulasi limbah berbahaya dan beracun setempat. Biaya pengangkutan dan pengolahan limbah semacam ini bisa melampaui biaya abrasive itu sendiri, sehingga harus dihitung sejak tahap penawaran. Di sisi lain, dry blasting pada cat berbasis timbal juga menimbulkan risiko paparan debu yang serius, sehingga tidak ada metode yang bebas masalah pada kasus ini.
Memilih Metode Berdasarkan Kondisi Proyek
Daripada bertanya metode mana yang lebih baik secara umum, lebih produktif mencocokkan metode dengan kendala proyek. Matriks berikut bisa menjadi titik awal diskusi dengan klien dan konsultan.
| Kondisi Proyek | Metode yang Cenderung Cocok | Alasan Utama |
|---|---|---|
| Galangan atau yard terbuka, jauh dari fasilitas sensitif | Dry blasting | Produktivitas tinggi, media bisa didaur ulang |
| Dekat peralatan proses atau area operasi aktif | Wet blasting atau dust suppression | Debu minimal, risiko kontaminasi sekitar rendah |
| Area dengan risiko percikan api | Wet blasting | Air menurunkan potensi percikan akibat benturan |
| Struktur pesisir atau marine dengan kontaminasi garam | Wet blasting | Garam terlarut ikut terbilas |
| Tangki atau ruang tertutup dengan ventilasi terbatas | Wet blasting atau vacuum blasting | Paparan debu bagi pekerja berkurang |
| Proyek dengan tenggat sangat ketat dan cuaca kering | Dry blasting | Kecepatan pembersihan lebih tinggi |
| Cuaca lembab dan jeda coating sulit dikontrol | Dry blasting | Menghindari flash rust |
Pertimbangan terakhir adalah spesifikasi kebersihan. Grade yang sama seperti SP 10 atau Sa 2.5, yang diuraikan pada panduan standar SSPC dan NACE, dipakai pula untuk menilai hasil wet blasting. Perbedaannya, dokumen spesifikasi perlu menyebut batas flash rust yang diterima, karena penilaian visual pada permukaan basah dan permukaan kering tidak identik. AMPP sebagai penerbit standar tersebut juga memiliki dokumen teknis yang membahas wet abrasive blast cleaning secara khusus, yang layak dijadikan rujukan saat menyusun prosedur kerja.
FAQ: Dry Blasting vs Wet Blasting
Apa perbedaan utama dry blasting dan wet blasting?
Dry blasting memakai abrasive kering yang dipercepat udara bertekanan, sehingga menghasilkan banyak debu tetapi bekerja cepat. Wet blasting menambahkan air sehingga debu sangat berkurang dan garam terlarut ikut terbilas, namun prosesnya umumnya lebih lambat dan berisiko menimbulkan flash rust serta limbah slurry.
Apakah wet blasting menyebabkan karat kembali?
Berpotensi, karena baja bersih yang basah sangat reaktif terhadap oksigen. Flash rust bisa muncul dalam hitungan menit hingga jam. Risikonya dikendalikan dengan corrosion inhibitor yang kompatibel dengan coating, pengaturan jeda waktu sebelum aplikasi primer, serta pengendalian kelembapan dan suhu permukaan.
Apakah steel grit bisa dipakai untuk wet blasting?
Tidak disarankan. Steel grit berbahan besi akan berkarat ketika bersentuhan dengan air dan mengotori permukaan baja yang sedang dibersihkan. Untuk wet blasting dipakai abrasive non-ferrous seperti garnet, glass bead, atau crushed glass.
Apa itu slurry blasting?
Slurry blasting adalah wet abrasive blasting di mana abrasive dicampur dengan air membentuk slurry, lalu didorong oleh udara bertekanan melalui nozzle. Karena partikel sudah terbungkus air sejak awal, debu yang dihasilkan sangat sedikit.
Mana yang lebih cepat, dry atau wet blasting?
Dry blasting umumnya lebih cepat karena energi benturan abrasive tidak diredam air. Wet blasting cenderung lebih lambat, tetapi selisih produktivitas ini sering diimbangi oleh berkurangnya kebutuhan containment dan pembersihan debu di area kerja.
Apakah hasil wet blasting memenuhi grade Sa 2.5 atau SP 10?
Bisa. Grade kebersihan yang sama dipakai untuk menilai hasil wet blasting, selama spesifikasi proyek juga menetapkan batas flash rust yang diterima dan permukaan diverifikasi sesuai prosedur yang disepakati.
Butuh abrasive yang cocok untuk dry blasting maupun wet abrasive blasting, lengkap dengan rekomendasi ukuran mesh untuk proyek Anda? Tim teknis BlastHub ID siap membantu menyesuaikan pilihan material dengan metode, kondisi lokasi, dan spesifikasi kebersihan yang diminta.