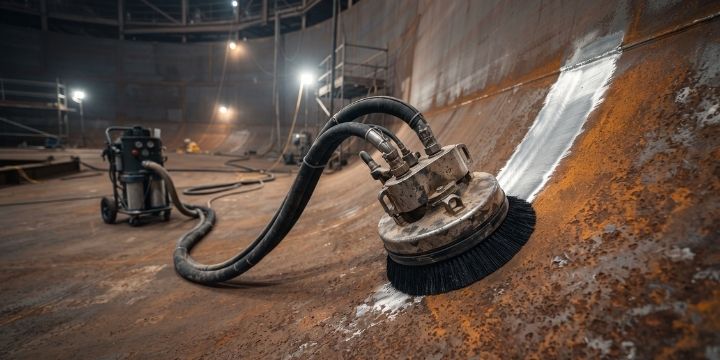
Pada vacuum blasting, nozzle tidak pernah bekerja di udara terbuka. Ujungnya selalu berada di dalam kepala berbentuk tudung yang menempel pada permukaan, dengan tepi sikat yang menutup celah di sekelilingnya. Begitu abrasive menghantam baja, hisapan vakum langsung menarik abrasive bekas, serpihan karat, dan debu masuk ke selang pengembali sebelum sempat menyebar. Hasilnya adalah proses blasting yang nyaris tidak meninggalkan awan debu di area kerja, sementara abrasive yang sama bisa dipakai lagi berkali-kali.
Karakter ini membuat vacuum blasting sering disebut blasting tanpa debu, meski istilah itu perlu dibaca dengan hati-hati, seperti dibahas di bagian FAQ. Artikel ini menguraikan cara kerjanya, komponen yang dibutuhkan, abrasive yang cocok, aplikasi di lapangan, penggunaannya di ruang tertutup dan pada cat berbasis timbal, keterbatasannya, serta cara menghitung biayanya secara adil dibanding blasting terbuka.
Prinsip Kerja: Sistem Tertutup dari Nozzle sampai Kembali ke Blast Pot
Blasting konvensional bersifat satu arah. Abrasive keluar dari pot, menghantam permukaan, lalu jatuh ke lantai sebagai limbah yang harus disapu, sementara debunya terbang ke udara. Vacuum blasting mengubah alur itu menjadi lingkaran (closed-circuit blasting). Abrasive yang sudah menghantam permukaan tidak dibuang, melainkan dihisap, dibersihkan dari kotoran, lalu dikirim lagi ke blast pot untuk dipakai ulang.
Pendekatan ini berbeda dari dua metode pengendalian debu yang dibandingkan pada artikel dry blasting vs wet blasting. Pada wet blasting, debu ditekan dengan air. Pada vacuum blasting, debu ditangkap secara mekanis di sumbernya lewat hisapan. Karena abrasive tetap kering, masalah flash rust dan limbah slurry yang menyertai wet blasting tidak muncul, dan jenis abrasive yang bisa dipakai jauh lebih luas.
Mengikuti Perjalanan Satu Partikel Abrasive
Cara termudah memahami sistem ini adalah mengikuti satu butir abrasive sepanjang satu putaran.
Tahap 1: Dipercepat di Nozzle di Dalam Blast Head
Butir abrasive keluar dari blast pot, mengalir lewat selang blasting bersama udara bertekanan, lalu dipercepat di nozzle yang berada di dalam blast head. Tekanan kerja pada nozzle berada di rentang yang mirip dengan blasting biasa, sekitar 90 hingga 120 psi, sehingga tenaga benturan terhadap permukaan juga sebanding. Yang berbeda hanyalah bahwa seluruh proses terjadi di ruang sempit di bawah tudung.
Tahap 2: Menghantam Permukaan dan Terhisap Balik
Setelah menghantam permukaan, butir abrasive memantul bersama serpihan karat atau cat yang terkikis. Hisapan dari unit vakum menarik udara melalui lubang pengembali di blast head, dan udara pengganti masuk lewat celah antara bulu sikat dan permukaan. Aliran udara inilah yang membawa partikel ke selang pengembali. Tepi sikat yang fleksibel menjaga kebocoran udara tetap kecil sambil mengikuti sedikit ketidakrataan permukaan, dan kondisinya harus rutin diperiksa karena sikat yang aus langsung menurunkan efisiensi hisapan.
Tahap 3: Dipisahkan di Recycler dan Dust Collector
Campuran yang terhisap tiba di unit recycler atau separator. Di sini abrasive yang masih layak pakai dipisahkan dari pecahan abrasive yang terlalu halus, serpihan cat, dan karat, umumnya dengan kombinasi aliran udara (air wash) dan ayakan. Fraksi halus dan debu terbawa udara ke dust collector yang dilengkapi filter, sementara partikel kasar yang bukan abrasive tertahan di ayakan dan terkumpul di wadah limbah. Kualitas pemisahan pada tahap ini menentukan seberapa bersih abrasive yang kembali ke pot.
Tahap 4: Kembali ke Blast Pot
Abrasive yang lolos pemisahan ditampung di hopper, lalu masuk lagi ke blast pot untuk dikirim ke nozzle pada putaran berikutnya. Putaran ini berulang sampai butirnya pecah menjadi ukuran yang terlalu kecil untuk bekerja efektif, saat itu ia terbuang bersama fraksi halus di tahap 3. Untuk menjaga jumlah abrasive di dalam sistem, operator menambahkan abrasive baru secara berkala.
Komponen Utama Sistem Vacuum Blasting
| Komponen | Fungsi | Hal yang Perlu Diperhatikan |
|---|---|---|
| Blast head | Tudung berisi nozzle dan tepi sikat yang menutup area kerja | Kondisi sikat menentukan efisiensi hisapan |
| Blast pot | Menampung dan mengalirkan abrasive ke selang blasting | Kapasitas dan sistem pengisian dari hopper |
| Selang blasting dan selang pengembali | Mengirim abrasive ke nozzle dan membawa campuran bekas ke recycler | Keausan selang pengembali akibat gesekan abrasive |
| Recycler atau separator | Memisahkan abrasive layak pakai dari kotoran dan pecahan halus | Pengaturan aliran udara dan ukuran ayakan |
| Dust collector | Menyaring debu halus dari udara hisapan | Penggantian dan pembersihan filter berkala |
| Unit vakum | Menghasilkan hisapan untuk seluruh sistem | Tenaga hisap harus sepadan dengan panjang selang dan ukuran head |
| Kompresor | Menyuplai udara bertekanan untuk blast pot | Kapasitas udara dan kualitas udara, termasuk separator air |
Karena semua komponen ini saling bergantung, performa sistem ditentukan oleh titik terlemahnya. Kompresor yang kuat tidak berguna jika hisapan lemah, dan hisapan yang kuat tidak membantu jika filter dust collector sudah jenuh.
Abrasive yang Cocok untuk Sistem Daur Ulang
Tidak semua abrasive cocok untuk sistem tertutup. Syarat utamanya adalah mampu bertahan melalui banyak siklus tanpa cepat hancur dan tanpa membuat sistem pemisah bekerja terlalu berat.
Steel Grit dan Steel Shot: Paling Tahan Siklus
Media baja adalah pilihan klasik untuk vacuum blasting karena sifatnya yang liat dan bisa dipakai ulang dalam jumlah siklus yang banyak. Steel grit yang bersudut tajam menghasilkan profil permukaan yang dalam, sedangkan steel shot yang bulat lebih halus dan lebih awet. Banyak sistem memakai campuran keduanya agar profil dan umur pakai seimbang. Karena baja bersifat magnetis, pemisahan dari kontaminan non-logam seperti serpihan cat juga relatif mudah.
Garnet dan Media Mineral Lain
Untuk substrat yang tidak boleh terkontaminasi besi, seperti stainless steel dan aluminium, media baja tidak bisa dipakai. Garnet dan media mineral lain menjadi alternatifnya. Konsekuensinya, jumlah siklus pakai lebih sedikit karena partikel mineral lebih getas, sehingga konsumsi abrasive baru per meter persegi lebih tinggi dibanding sistem berbasis baja.
Menjaga Kualitas Abrasive yang Didaur Ulang
Abrasive yang beredar di dalam sistem bukan lagi abrasive baru, melainkan campuran kerja (working mix) berisi butiran dengan ukuran beragam. Distribusi ukuran ini memengaruhi profil permukaan, sehingga penambahan abrasive baru perlu dilakukan sedikit demi sedikit dan teratur, bukan sekaligus dalam jumlah besar. Kelembapan juga musuh utama. Abrasive yang lembap menggumpal dan menyumbat separator, jadi penyimpanan harus kering dan tertutup. Minyak dan gemuk dari permukaan kerja perlu dihilangkan lebih dulu, karena kontaminan itu akan menumpuk di dalam sistem dan menurunkan kualitas seluruh abrasive yang beredar.
Aplikasi Vacuum Blasting di Lapangan
Lambung Kapal dan Dinding Tangki
Permukaan vertikal yang luas dan relatif rata, seperti lambung kapal dan dinding tangki, adalah habitat alami vacuum blasting. Head bisa dipasang pada alat penggerak atau dipegang operator, dan karena abrasive tertangkap, area di bawahnya tidak tertutup tumpukan media bekas. Di galangan yang bekerja berdampingan dengan pekerjaan lain, berkurangnya debu mengurangi gangguan terhadap tim yang sedang mengelas, merakit, atau mengecat di dekatnya.
Lantai Tangki dan Pelat Datar Besar
Lantai tangki penyimpanan dan pelat datar berukuran besar memungkinkan head bergerak dengan kecepatan stabil dan jalur yang teratur. Pada permukaan seperti ini, produktivitas vacuum blasting paling mendekati blasting terbuka, sehingga keunggulan pengendalian debu dan daur ulang abrasive bisa dinikmati hampir tanpa kompromi kecepatan.
Struktur Jembatan dan Baja Dekat Lalu Lintas
Pengecatan ulang jembatan sering berlangsung di atas jalan raya, rel, atau perairan yang tidak boleh tercemar debu dan abrasive jatuh. Sistem tertutup mengurangi kebutuhan jaring penampung besar dan menekan risiko material jatuh ke bawah. Pada struktur berprofil kompleks seperti sambungan rangka, head standar sulit menyesuaikan diri, sehingga biasanya dipakai kombinasi dengan metode lain untuk area tersebut.
Vacuum Blasting di Ruang Tertutup (Confined Space)
Apa yang Berkurang dan Apa yang Tetap Ada
Di dalam tangki, ruang kapal, atau bejana, debu yang tinggi adalah bahaya sekaligus penghambat visibilitas. Vacuum blasting menurunkan konsentrasi debu secara drastis, sehingga operator bisa melihat permukaan kerja dengan jelas dan paparan partikel terhirup jauh berkurang. Namun penting dipahami bahwa masalah khas ruang tertutup tidak ikut hilang. Kekurangan oksigen, sisa uap atau gas dari isi tangki sebelumnya, panas, kebisingan, dan kesulitan evakuasi tetap ada dan tidak ada hubungannya dengan sistem hisap.
Persyaratan Izin Kerja dan Ventilasi
Karena itu, pekerjaan di ruang tertutup tetap memerlukan prosedur standar: izin kerja (permit to work), pengujian gas sebelum masuk dan selama bekerja, ventilasi mekanis, pengawas di luar ruang, serta rencana penyelamatan. Alat pelindung diri tetap dipakai sesuai hasil penilaian risiko, termasuk perlindungan pernapasan jika ada kemungkinan paparan zat berbahaya. Sistem vakum menurunkan risiko, tetapi tidak menggantikan prosedur keselamatan ruang tertutup.
Pembersihan Cat Berbasis Timbal dan Kepatuhan Lingkungan
Cat lama pada jembatan, tangki, dan struktur baja tua sering mengandung timbal atau kromat. Mengelupasnya dengan blasting terbuka menyebarkan debu beracun ke udara dan tanah di sekitar lokasi. Vacuum blasting menangkap sebagian besar debu itu di sumbernya, sehingga emisi ke lingkungan dan paparan pekerja jauh lebih rendah. Meski begitu, area kerja tetap memerlukan containment dan pemantauan udara, dan pekerja tetap membutuhkan pemeriksaan kesehatan berkala sesuai regulasi setempat. Sebagai pembanding internasional, OSHA di Amerika Serikat menetapkan batas paparan timbal di udara sebesar 50 mikrogram per meter kubik untuk rata-rata 8 jam kerja, dan menyediakan ketentuan khusus untuk sektor galangan kapal dan konstruksi.
Keunggulan yang sering terlewat ada pada limbah. Pada blasting terbuka, seluruh abrasive bekas ikut terkontaminasi timbal sehingga seluruhnya menjadi limbah berbahaya. Pada sistem daur ulang, abrasive dipisahkan dari serpihan cat, sehingga limbah berbahaya yang harus diangkut dan diolah hanya berupa serpihan cat, fraksi halus, dan sedikit abrasive yang dibuang. Volumenya bisa jauh lebih kecil, dan biaya pengelolaan limbah berbahaya yang biasanya mahal ikut turun. Limbah itu tetap harus ditangani sesuai ketentuan limbah B3 yang berlaku.
Untuk proyek pembersihan cat berbahaya, banyak klien juga menanyakan kualifikasi kontraktor. AMPP menyelenggarakan program sertifikasi kontraktor yang mencakup penanganan pelepasan coating berbahaya, sebagaimana dijelaskan pada panduan standar SSPC dan NACE.
Keterbatasan Vacuum Blasting yang Perlu Dihitung
Sistem ini bukan jawaban untuk semua pekerjaan, dan beberapa keterbatasannya perlu masuk dalam perhitungan sejak awal.
Bentuk permukaan adalah faktor terbesar. Head bekerja paling baik pada permukaan datar atau melengkung landai. Sudut dalam, tepi tajam, pipa kecil, dan sambungan rangka yang rapat sulit dijangkau karena tudung tidak bisa menutup rapat. Bagian-bagian ini biasanya diselesaikan dengan alat lain.
Luas jangkauan per lintasan juga terbatas oleh ukuran head, sehingga pada permukaan yang sangat luas kecepatan bersih (m² per jam) bisa lebih rendah dibanding nozzle terbuka yang digerakkan bebas. Permukaan dengan karat dalam atau pitting menuntut gerakan lebih lambat agar karat di dasar cekungan benar-benar terangkat.
Berat head dan selang menambah beban fisik operator pada pekerjaan vertikal dan di atas kepala, sehingga alat penggerak atau penyangga sering diperlukan. Kemudian ada biaya awal. Unit recycler, dust collector, dan vakum lebih mahal dibanding peralatan blasting sederhana, serta memerlukan operator yang terlatih untuk mengatur aliran udara, memeriksa sikat, dan merawat filter. Terakhir, permukaan yang basah atau lembap menyulitkan karena abrasive menggumpal dan menyumbat separator.
Perhitungan Biaya: Sewa Alat, Konsumsi Abrasive, dan Pembuangan Limbah
Membandingkan vacuum blasting dengan blasting terbuka hanya dari harga sewa alat akan menyesatkan. Perbandingan yang adil dilakukan per meter persegi permukaan yang selesai, dengan kerangka sederhana berikut:
Biaya per m² = (sewa atau penyusutan alat + tenaga kerja + abrasive tambahan + energi + pembuangan limbah + containment) dibagi luas yang selesai
Pada blasting terbuka, komponen abrasive dan pembuangan limbah biasanya besar karena abrasive dipakai sekali lalu dibuang sebagai limbah, sementara komponen containment dan pembersihan area juga ikut membengkak. Pada vacuum blasting, komponen alat dan tenaga terampil lebih tinggi, tetapi abrasive tambahan jauh lebih sedikit, limbahnya lebih ringkas, dan containment bisa disederhanakan.
Akibatnya, pekerjaan pendek di area terbuka dengan banyak sudut biasanya lebih murah dengan blasting terbuka. Pekerjaan panjang pada permukaan besar yang relatif datar, di dekat fasilitas sensitif, atau pada cat berbahaya cenderung lebih murah dengan vacuum blasting. Titik impasnya berbeda tiap proyek, sehingga sebaiknya dihitung dengan data nyata: luas, geometri, jenis abrasive, harga pembuangan limbah, dan nilai gangguan terhadap pekerjaan di sekitarnya.
Hasil Kebersihan dan Profil yang Bisa Dicapai
Pertanyaan yang hampir selalu muncul adalah apakah vacuum blasting mampu mencapai standar yang sama dengan blasting biasa. Jawabannya ya, pada permukaan yang sesuai dan dengan abrasive yang tepat. Grade seperti SP 10 atau Sa 2.5, yang diuraikan pada panduan standar SSPC dan NACE, bisa dicapai selama kecepatan gerak head dan jenis abrasive sesuai. Gerakan yang terlalu cepat meninggalkan sisa karat, sedangkan gerakan yang terlalu lambat menimbulkan profil berlebih dan memboroskan abrasive.
Profil permukaan dikendalikan oleh jenis dan ukuran abrasive, tekanan, dan jarak nozzle terhadap permukaan di dalam head. Karena abrasive beredar sebagai campuran kerja, profil perlu diverifikasi berkala di lapangan dengan replica tape atau profile gauge, bukan hanya di awal pekerjaan. Prinsip yang sama berlaku untuk pemeriksaan kebersihan secara visual terhadap foto referensi standar.
FAQ: Vacuum Blasting
Apa itu vacuum blasting dan bedanya dengan sandblasting biasa?
Vacuum blasting adalah proses blasting di mana nozzle bekerja di dalam tudung tertutup yang menghisap abrasive bekas, serpihan, dan debu secara bersamaan, lalu mendaur ulang abrasive yang masih layak pakai. Pada blasting biasa, abrasive dan debu terlepas ke udara terbuka dan abrasive bekas menjadi limbah.
Apakah vacuum blasting benar-benar bebas debu?
Tidak sepenuhnya. Sistem ini mengurangi debu secara drastis di sumbernya, tetapi sedikit kebocoran tetap bisa terjadi di tepi sikat, pada sudut, dan saat head dipindahkan. Karena itu istilah blasting tanpa debu lebih tepat dibaca sebagai blasting dengan emisi debu yang sangat rendah, dan prosedur keselamatan serta pemantauan udara tetap diperlukan.
Abrasive apa yang paling cocok untuk vacuum blasting?
Steel grit dan steel shot paling umum karena bisa dipakai ulang dalam jumlah siklus yang banyak. Untuk stainless steel dan aluminium yang tidak boleh terkontaminasi besi, dipakai garnet atau media mineral lain, dengan konsekuensi konsumsi abrasive baru yang lebih tinggi.
Apakah vacuum blasting bisa mencapai Sa 2.5?
Bisa. Pada permukaan yang sesuai dan dengan abrasive serta kecepatan gerak head yang tepat, vacuum blasting mampu mencapai grade yang sama dengan blasting terbuka, termasuk Sa 2.5 atau SP 10. Hasilnya tetap perlu diverifikasi secara visual dan profilnya diukur di lapangan.
Apakah vacuum blasting cocok untuk permukaan yang tidak rata atau bersudut?
Kurang cocok. Head bekerja terbaik pada permukaan datar atau melengkung landai. Sudut dalam, tepi tajam, dan struktur rangka yang rapat sulit ditutup rapat oleh tudung, sehingga area seperti itu biasanya diselesaikan dengan metode lain.
Apakah vacuum blasting lebih mahal dari blasting biasa?
Biaya peralatan dan operator terlatihnya lebih tinggi, tetapi konsumsi abrasive, volume limbah, dan kebutuhan containment lebih rendah. Pada pekerjaan panjang di permukaan besar atau di area sensitif, biaya total per meter persegi bisa lebih rendah. Pada pekerjaan pendek dengan banyak sudut, blasting terbuka biasanya lebih ekonomis.
Butuh steel grit, steel shot, atau garnet dengan ukuran dan kualitas yang konsisten untuk sistem blasting tertutup di proyek Anda? Tim teknis BlastHub ID siap membantu memilih abrasive yang tahan siklus daur ulang sesuai substrat dan spesifikasi kebersihan yang diminta.