Banyak orang di industri surface preparation mengira ISO 8501 sama saja dengan skala Sa 1 sampai Sa 3 yang dipakai untuk menilai hasil sandblasting. Anggapan ini tidak salah, tapi jauh dari lengkap. ISO 8501 sebenarnya adalah keluarga dokumen yang terdiri dari empat bagian, dan skala Sa hanya mengisi sebagian kecil dari salah satu bagiannya saja. Bagian-bagian lain mengatur hal yang jarang dibahas: metode pembersihan tanpa blasting, penilaian permukaan yang sudah pernah dicat, hingga cara menangani cacat pada las-lasan dan tepi potongan baja.
Memahami cakupan penuh standar ini penting terutama bagi tim quality control dan inspektor coating, karena spesifikasi proyek kadang merujuk pada bagian ISO 8501 yang jarang disadari keberadaannya oleh kontraktor di lapangan.
Empat Bagian dalam Keluarga Standar ISO 8501
Secara garis besar, ISO 8501 terbagi menjadi empat dokumen dengan fokus yang berbeda satu sama lain.
ISO 8501-1 mengatur penilaian rust grade (kondisi awal karat sebelum pembersihan) serta preparation grade hasil pembersihan pada baja yang belum pernah dilapisi coating, atau baja yang seluruh lapisan sebelumnya sudah dihilangkan total. Ini adalah bagian yang paling sering dirujuk dan menjadi sumber skala Sa yang sudah dibahas mendalam di artikel grade blasting Sa.
ISO 8501-2 khusus mengatur penilaian permukaan baja yang sebelumnya sudah dicat, di mana pembersihan dilakukan secara lokal (bukan menyeluruh) pada area tertentu saja, biasanya untuk keperluan maintenance atau perbaikan parsial.
ISO 8501-3 mengatur grade kesiapan permukaan pada area dengan bentuk khusus, seperti hasil pengelasan, tepi potongan pelat, dan cacat permukaan lain yang butuh perlakuan berbeda dari area datar biasa.
ISO 8501-4 membahas kondisi permukaan dan grade kesiapan yang berkaitan dengan metode high-pressure water jetting, sebuah teknik pembersihan yang memakai air bertekanan sangat tinggi tanpa media abrasif tambahan.
Keempat bagian ini saling melengkapi, dan proyek besar dengan berbagai jenis permukaan (baja baru, area las, komponen bekas cat lama) bisa jadi perlu merujuk lebih dari satu bagian sekaligus dalam satu spesifikasi teknis yang sama.
ISO 8501-1: Rust Grade dan Preparation Grade pada Baja Tanpa Lapisan Sebelumnya
Bagian pertama ini memang paling populer, tapi cakupannya sendiri lebih luas dari yang banyak diketahui. Selain rust grade A sampai D dan grade Sa untuk blast cleaning, ISO 8501-1 juga mendefinisikan dua kategori preparation grade lain yang dicapai tanpa proses blasting sama sekali.
Grade St: Pembersihan dengan Tool Manual dan Power Tool
Untuk situasi di mana blasting tidak memungkinkan, entah karena keterbatasan alat, lokasi kerja yang sempit, atau pertimbangan biaya pada proyek kecil, ISO 8501-1 mendefinisikan grade St yang dicapai lewat pembersihan manual atau power tool seperti sikat kawat listrik, needle gun, dan grinding disc.
Ada dua tingkat dalam kategori ini. St 2 menghasilkan pembersihan menyeluruh dari kontaminan lepas, meski jejak mill scale dan karat yang menempel kuat masih boleh tersisa dalam jumlah terbatas. St 3 menuntut hasil yang jauh lebih bersih dan berkilau dibanding St 2, mendekati hasil visual blasting meski dicapai lewat metode mekanis manual. Kelemahan utama grade St adalah konsistensi hasil yang bergantung penuh pada keterampilan operator, sehingga jarang dipilih untuk proyek berskala besar yang menuntut hasil merata di seluruh area.
Grade Fl: Pembersihan dengan Metode Flame Cleaning
Grade Fl dicapai lewat metode flame cleaning, yaitu memanaskan permukaan baja dengan nyala api oxy-acetylene hingga mill scale dan karat mengelupas akibat perbedaan koefisien muai antara lapisan karat dan baja di bawahnya, kemudian sisa kontaminan dibersihkan dengan sikat kawat. Metode ini sudah jarang dipakai di proyek modern karena risiko keselamatan kerja yang tinggi serta potensi merusak sifat metalurgi baja tipis akibat panas berlebih, tapi tetap tercantum dalam standar sebagai opsi yang diakui secara historis.
ISO 8501-2: Menilai Permukaan yang Sebelumnya Sudah Dicat
Bagian ini relevan untuk proyek maintenance, bukan konstruksi baru. Ketika sebagian kecil area pada struktur yang sudah dilapisi coating mengalami kerusakan lokal (misalnya area yang tergores, terkena benturan, atau mulai berkarat di titik tertentu), perbaikan biasanya tidak melibatkan pengelupasan seluruh lapisan coating di area yang luas, melainkan hanya pada titik kerusakan itu saja.
ISO 8501-2 memberi kerangka penilaian untuk kondisi semacam ini, termasuk bagaimana menilai kesiapan permukaan di sekitar area yang dibersihkan secara lokal, yang kondisinya berbeda dari baja polos karena masih dikelilingi lapisan cat lama yang utuh di sisi-sisinya. Penilaian ini penting supaya coating baru yang diaplikasikan pada area perbaikan bisa menyatu dengan baik terhadap lapisan lama di sekitarnya, tanpa menimbulkan garis batas yang rentan terhadap kegagalan adhesi di kemudian hari.
ISO 8501-3: Grade P untuk Weld, Cut Edge, dan Cacat Permukaan Lain
Area hasil pengelasan dan tepi potongan pelat baja punya karakteristik permukaan yang jauh berbeda dari bidang datar biasa. Percikan las (weld spatter), profil las yang tidak rata, serta sudut tajam pada tepi potongan menciptakan titik-titik yang secara alami lebih rentan terhadap korosi dini dibanding permukaan datar yang sudah diblasting rata.
ISO 8501-3 mendefinisikan tiga tingkat grade P (P1, P2, P3) yang mengatur seberapa jauh cacat permukaan tersebut harus diperbaiki sebelum area itu dianggap siap menerima coating. Grade P1 mensyaratkan perbaikan minimal, sekadar menghilangkan percikan las dan sudut yang paling tajam. Grade P3 di sisi lain menuntut perataan menyeluruh, termasuk penghalusan profil las dan pembulatan tepi potongan secara signifikan, biasanya untuk proyek dengan tuntutan proteksi korosi paling tinggi seperti struktur lepas pantai.
Cara Kerja Metode Perbandingan Foto Referensi
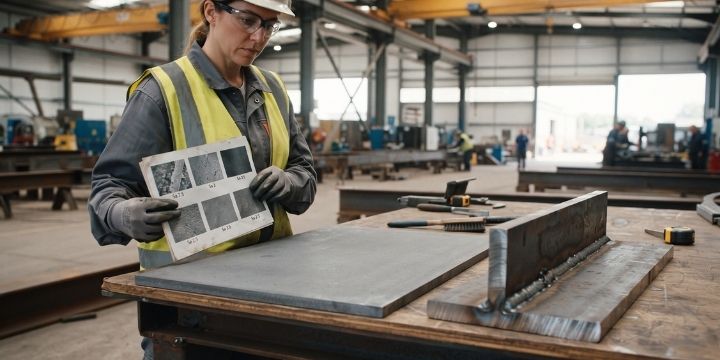
Seluruh sistem penilaian dalam ISO 8501, baik rust grade, preparation grade Sa, maupun grade P, bergantung pada satu metode dasar yang sama: perbandingan visual terhadap foto referensi standar yang sudah dipublikasikan resmi dalam dokumen tersebut.
Proses penilaiannya sederhana secara konsep namun butuh kehati-hatian dalam praktiknya. Inspektor membandingkan permukaan aktual di lapangan dengan seri foto referensi resmi, lalu menentukan grade mana yang paling mendekati kondisi yang terlihat. Beberapa hal krusial yang sering diabaikan dalam praktiknya meliputi jarak pandang saat membandingkan (idealnya sejauh lengan, bukan terlalu dekat atau terlalu jauh), kondisi pencahayaan yang cukup dan merata, serta penggunaan foto referensi resmi cetak atau digital berkualitas tinggi, bukan hasil fotokopi atau cetakan yang warnanya sudah pudar.
Karena metodenya bersifat visual dan dinilai oleh manusia, ada tingkat subjektivitas yang tidak bisa dihilangkan sepenuhnya, terutama untuk kondisi yang terletak di antara dua grade referensi. Praktik terbaik di lapangan biasanya melibatkan lebih dari satu inspektor untuk kasus yang meragukan, serta dokumentasi foto aktual dari area yang dinilai sebagai bukti pendukung keputusan grade yang diambil.
Kapan ISO 8501 Dipakai Bersama Standar Lain
ISO 8501 jarang berdiri sendiri dalam spesifikasi proyek. Standar ini biasanya dipadukan dengan panduan lain seperti AMPP (gabungan NACE dan SSPC) untuk parameter yang tidak dicakup ISO 8501 sendiri, misalnya ketebalan profil permukaan yang sudah dibahas di artikel surface profile blasting. ISO 8501 murni mengatur kebersihan visual, sementara profil kekasaran permukaan diatur di dokumen terpisah seperti ISO 8503. Sebuah spesifikasi proyek yang lengkap umumnya merujuk pada beberapa standar sekaligus, bukan hanya satu dokumen tunggal untuk mengatur seluruh aspek surface preparation.
FAQ: Standar ISO 8501
Apakah ISO 8501 hanya membahas sandblasting?
Tidak. ISO 8501-1 memang mencakup skala Sa untuk hasil blasting, tapi bagian yang sama juga mengatur grade St (pembersihan manual dan power tool) serta grade Fl (flame cleaning). Tiga bagian lain dalam keluarga ISO 8501 mengatur hal berbeda lagi, seperti permukaan yang sudah pernah dicat dan area las.
Apa itu preparation grade St dan bedanya dengan Sa?
Grade St dicapai lewat pembersihan manual atau power tool seperti sikat kawat listrik dan grinding disc, berbeda dari grade Sa yang dicapai lewat proses blasting dengan media abrasif. Hasil grade St umumnya kurang konsisten dibanding Sa karena sangat bergantung pada keterampilan operator, sehingga jarang dipilih untuk proyek besar.
Kapan ISO 8501-2 dipakai dibanding ISO 8501-1?
ISO 8501-1 dipakai untuk baja yang belum pernah dicat atau baja yang seluruh lapisan sebelumnya sudah dihilangkan total. ISO 8501-2 dipakai khusus untuk proyek maintenance di mana hanya sebagian kecil area pada struktur yang sudah dilapisi coating dibersihkan secara lokal, misalnya untuk perbaikan titik kerusakan tertentu.
Apa itu grade P dalam ISO 8501-3?
Grade P (P1, P2, P3) mengatur tingkat perbaikan yang diperlukan pada area las, tepi potongan, dan cacat permukaan lain sebelum dianggap siap menerima coating. P1 mensyaratkan perbaikan minimal, sementara P3 menuntut perataan menyeluruh untuk proyek dengan tuntutan proteksi korosi paling tinggi.
Bagaimana cara kerja metode perbandingan foto referensi pada ISO 8501?
Inspektor membandingkan kondisi permukaan aktual di lapangan dengan seri foto referensi resmi yang dipublikasikan dalam standar, lalu menentukan grade yang paling mendekati. Faktor seperti jarak pandang, pencahayaan, dan kualitas cetakan foto referensi sangat memengaruhi akurasi penilaian, karena metode ini pada dasarnya bersifat visual dan sedikit subjektif.
Butuh panduan menyeluruh untuk memenuhi spesifikasi ISO 8501 pada proyek Anda, dari pemilihan metode pembersihan hingga material abrasif yang sesuai? Tim teknis BlastHub ID siap membantu memastikan hasil kerja memenuhi standar yang disyaratkan.