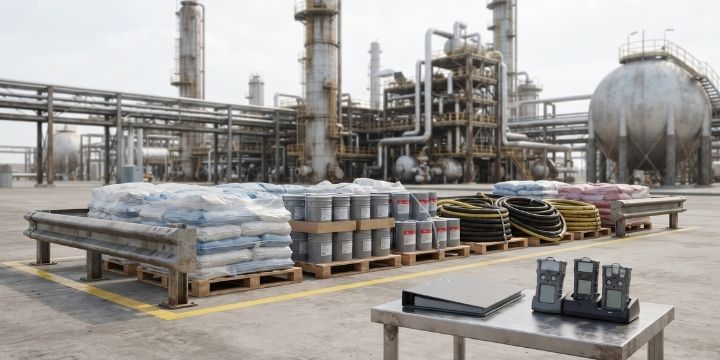
Di pabrik petrokimia, material blasting tidak dibeli seperti membeli abrasive untuk bengkel fabrikasi. Sebelum satu karung pun masuk gerbang, biasanya ada pertanyaan dari tim engineering dan HSE: dokumen apa yang menyertainya, apakah abrasive ini bersih dari klorida, boleh dipakai di area yang mana, dan apakah cocok untuk baja tahan karat atau hanya baja karbon. Jawaban yang meleset bisa membuat pengiriman ditolak di gerbang, atau lebih buruk, membuat pekerjaan harus diulang karena permukaan terkontaminasi tanpa ada yang menyadarinya.
BlastHub ID memasok abrasive, coating, dan peralatan blasting untuk proyek di kawasan industri kimia Gresik. Artikel ini menjelaskan cara memilih material berdasarkan substrat dan kondisi layanan di pabrik petrokimia, kontaminan yang perlu dikendalikan, dan dokumen yang sebaiknya disiapkan sejak tahap pengadaan.
Kenapa Pengadaan Material di Pabrik Petrokimia Diperiksa Lebih Ketat
Fasilitas proses kimia mengelola bahan yang mudah terbakar, korosif, atau beracun. Karena itu setiap material yang masuk ke area pabrik melewati saringan administratif dan teknis yang lebih rapat dibanding proyek konstruksi biasa. Tujuannya dua: melindungi keselamatan orang di lokasi, dan menjaga agar proses produksi tidak terkontaminasi oleh material asing.
Dokumen yang Umumnya Diminta Sebelum Material Masuk
- Safety Data Sheet (SDS) untuk setiap produk, terutama coating dan pelarut, agar tim HSE bisa menilai bahaya penyimpanan dan penggunaan.
- Technical Data Sheet (TDS) yang memuat spesifikasi teknis, rentang aplikasi, dan interval overcoat untuk cat.
- Sertifikat atau laporan mutu abrasive, misalnya gradasi, kekerasan, dan bila diminta kandungan garam terlarut atau konduktivitas.
- Nomor batch dan kemampuan telusur agar material yang dipakai di tiap area kerja bisa dilacak bila ada temuan kemudian.
- Dokumen pengiriman yang cocok dengan pesanan resmi dari kontraktor atau pemilik fasilitas.
Kemampuan menyediakan dokumen tertentu, misalnya laporan pengujian abrasive untuk parameter khusus, sebaiknya dikonfirmasi ke tim BlastHub ID untuk setiap pesanan sebelum proses persetujuan vendor dimulai, karena tidak semua dokumen tersedia untuk semua produk.
Peta Material Berdasarkan Jenis Substrat di Pabrik Petrokimia
Pabrik petrokimia bukan satu jenis permukaan. Ada tangki baja karbon, pipa berinsulasi, komponen baja tahan karat, hingga pedestal beton. Masing-masing punya risiko dan pilihan material yang berbeda.
| Substrat | Risiko Utama | Pendekatan Material |
|---|---|---|
| Tangki dan struktur baja karbon | Korosi atmosferik, kontaminasi proses | Steel grit atau garnet sesuai profil, sistem epoxy multi-lapis |
| Pipa berinsulasi (risiko korosi di bawah insulasi) | Air terperangkap di balik insulasi | Blasting hingga kebersihan yang disyaratkan, sistem coating tahan suhu sesuai kondisi operasi |
| Baja tahan karat (stainless steel) | Besi tertanam dari abrasive, klorida | Abrasive bebas besi dan rendah klorida, hindari media metalik karbon |
| Aluminium dan logam lunak | Deformasi permukaan | Abrasive lebih lunak dan halus, tekanan terkendali |
| Pedestal dan fondasi beton | Kontaminasi kimia pada pori beton | Persiapan mekanis atau blasting ringan sesuai sistem coating |
Baja Tahan Karat: Hindari Besi Tertanam
Bila abrasive berbasis baja karbon dipakai pada permukaan baja tahan karat, partikel besi bisa menempel atau tertanam di permukaan. Partikel itu berkarat dan menimbulkan bintik karat yang merusak lapisan pasif pelindung stainless. Untuk substrat semacam ini, proyek biasanya menetapkan abrasive non-metalik atau abrasive yang dinyatakan bebas besi, ditambah peralatan yang tidak pernah dipakai untuk media baja karbon agar tidak terjadi kontaminasi silang. Kebutuhan ini perlu disampaikan sejak awal pesanan, bukan setelah material tiba.
Pipa Berinsulasi dan Risiko Korosi di Bawah Insulasi
Korosi di bawah insulasi (corrosion under insulation, CUI) adalah salah satu penyebab kerusakan yang paling sering ditemui pada pipa dan vessel di fasilitas proses. Air yang terperangkap di balik jaket insulasi bisa membuat baja berkarat tanpa terlihat dari luar selama bertahun-tahun. Ketika insulasi dibuka untuk inspeksi atau perbaikan, permukaan baja umumnya perlu dibersihkan dengan blasting sebelum dilapisi ulang dengan sistem yang sesuai suhu operasi. Panduan pengendalian CUI dipublikasikan oleh AMPP, yang juga menaungi standar surface preparation untuk protective coating.
Kontaminan Kimia dan Garam Terlarut: Yang Tidak Terlihat Setelah Blasting
Permukaan baja yang tampak bersih secara visual bisa masih menyimpan garam terlarut seperti klorida dan sulfat. Kontaminan ini tidak hilang oleh blasting kering biasa bila sudah terserap ke dalam pori-pori karat dan lubang korosi. Setelah coating diaplikasikan, garam di bawah lapisan menarik uap air lewat proses osmosis dan memicu gelembung (blistering) serta karat dari bawah.
Di lingkungan petrokimia dan pesisir seperti Gresik, risiko ini lebih tinggi karena permukaan bisa terpapar endapan kimia proses dan garam laut sekaligus. Beberapa hal yang umum dilakukan:
- Uji garam terlarut pada permukaan setelah blasting, misalnya dengan metode ekstraksi dan pengukuran konduktivitas menurut prosedur yang dirujuk spesifikasi proyek.
- Tetapkan batas kontaminasi yang diizinkan di dalam spesifikasi. Batas untuk layanan rendam (misalnya bagian dalam tangki) umumnya lebih ketat dibanding layanan atmosferik.
- Bilas dengan air bersih atau air bertekanan bila diperlukan untuk menurunkan kadar garam, lalu keringkan sebelum aplikasi.
- Pilih abrasive dengan kandungan garam terlarut rendah, terutama untuk abrasive non-metalik yang standar pengujiannya merujuk pada seri ISO 11126 dan ISO 11127.
- Jaga jeda pendek antara blasting dan pengecatan agar karat sekunder tidak muncul.
Konsistensi profil dan kebersihan yang dibutuhkan sistem epoxy juga dibahas lebih lanjut pada ulasan tentang supplier cat epoxy industrial untuk tangki dan struktur baja di Gresik, termasuk kaitannya dengan jendela aplikasi di iklim pesisir.
Keselamatan Area Berbahaya: Permit, Listrik Statis, dan Pilihan Media
Sebagian area di pabrik petrokimia diklasifikasikan sebagai area berbahaya karena adanya potensi gas atau uap yang mudah terbakar. Pekerjaan blasting di area semacam ini diatur oleh prosedur izin kerja (permit-to-work) dan aturan keselamatan yang ditetapkan pemilik fasilitas. Beberapa poin yang biasanya menjadi perhatian:
- Izin kerja dan uji gas. Area kerja umumnya diuji dan dinyatakan aman sebelum blasting dimulai, dan pengujian diulang selama pekerjaan bila diminta.
- Pembumian (grounding) dan bonding peralatan. Aliran abrasive di dalam hose dan benturan partikel dapat menimbulkan muatan listrik statis. Blast pot, hose konduktif, dan struktur yang dikerjakan perlu terhubung ke pembumian sesuai prosedur.
- Percikan bunga api. Sebagian fasilitas membatasi atau melarang media metalik di area tertentu karena benturan partikel logam dengan baja berpotensi menimbulkan percikan. Aturan ini berbeda antar fasilitas, sehingga pilihan media selalu mengikuti kebijakan lokasi dan persetujuan HSE.
- Peralatan yang sesuai area. Perlengkapan yang dibawa ke area berbahaya perlu memenuhi persyaratan yang berlaku di lokasi tersebut.
Karena aturannya berbeda di tiap fasilitas, pemilihan abrasive untuk area berbahaya sebaiknya diputuskan bersama tim HSE pemilik fasilitas. BlastHub ID dapat membantu dari sisi ketersediaan pilihan media dan informasi teknis produk.
Paket Material untuk Satu Proyek Petrokimia
Proyek di fasilitas kimia jarang membutuhkan satu jenis material saja. Tabel berikut memberi gambaran kebutuhan yang umum muncul dalam satu paket pengadaan.
| Kebutuhan Proyek | Material yang Terkait | Catatan Pengadaan |
|---|---|---|
| Eksterior tangki dan struktur baja | Steel grit, sistem epoxy dan topcoat | Estimasi volume lewat perhitungan konsumsi per meter persegi |
| Interior tangki dan ruang tertutup | Garnet atau media rendah debu, lining epoxy | Perlu ventilasi, kontrol debu, dan prosedur ruang terbatas |
| Pipa dan komponen baja tahan karat | Abrasive bebas besi, coating sesuai spesifikasi | Pisahkan peralatan dari media baja karbon |
| Perbaikan setempat saat operasi | Kemasan kecil, coating toleran permukaan | Jadwal mengikuti izin kerja harian |
| Pendukung lapangan | Nozzle, hose, aksesoris blasting | Siapkan cadangan agar pekerjaan tidak berhenti |
Untuk bagian steel grit, cara menghitung konsumsi dan membandingkan biaya per meter persegi dibahas pada ulasan harga dan estimasi biaya steel grit ke Gresik. Pengiriman berbagai jenis material ini dapat dikonsolidasikan dalam satu jadwal untuk mengurangi frekuensi kendaraan yang harus melewati pemeriksaan gerbang.
Pengiriman ke Kawasan Petrokimia: Gerbang, Induksi, dan Jadwal
Kendaraan yang masuk ke fasilitas kimia biasanya harus melalui pemeriksaan keamanan, pencatatan dokumen, dan kadang induksi keselamatan bagi pengemudi. Beberapa hal praktis yang membantu kelancaran:
- Sampaikan data kendaraan dan pengemudi lebih awal bila fasilitas mensyaratkan pendaftaran di muka.
- Pastikan dokumen pengiriman dan SDS produk tersedia saat kendaraan tiba di gerbang.
- Tanyakan jam bongkar yang diizinkan dan titik penyerahan yang ditunjuk fasilitas, karena area penyimpanan material sering ditentukan pemilik lokasi.
- Untuk produk yang mudah terbakar seperti cat dan pelarut, pastikan area simpan sesuai ketentuan keselamatan setempat.
Jadwal pengiriman untuk jendela turnaround dan pekerjaan periodik sebaiknya direncanakan jauh hari, sehingga stok, dokumen, dan izin masuk kendaraan sudah selesai sebelum pekerjaan lapangan dimulai.
Minyak dan Hidrokarbon: Bersihkan Sebelum Blasting
Permukaan baja di fasilitas proses sering tercemar minyak, gemuk, atau residu hidrokarbon dari kebocoran kecil, pelumas, dan proses produksi. Blasting langsung di atas permukaan berminyak adalah kesalahan yang mahal. Minyak tidak hilang oleh abrasive, tetapi terdorong masuk ke dalam profil permukaan dan menyebar ke area sekitarnya. Pada sistem yang mendaur ulang abrasive seperti steel grit, minyak juga mencemari seluruh sisa abrasive sehingga setiap siklus berikutnya ikut membawa kontaminan ke permukaan yang baru dibersihkan.
Praktik yang lazim adalah membersihkan minyak dan gemuk lebih dulu dengan pembersihan pelarut atau deterjen sesuai prosedur solvent cleaning yang dirujuk spesifikasi, misalnya yang berasal dari keluarga standar SSPC yang kini dinaungi AMPP. Baru setelah itu permukaan di-blasting. Urutan ini menghemat abrasive, menjaga sisa abrasive tetap layak pakai, dan mencegah kegagalan adhesi coating akibat film minyak tipis yang tidak terlihat.
Inspeksi Setelah Blasting: Apa yang Diukur dan Kapan
Persiapan permukaan baru selesai ketika hasilnya terverifikasi. Di proyek petrokimia, inspeksi biasanya dicatat per area dan menjadi syarat sebelum coating boleh dimulai.
| Parameter | Yang Diperiksa | Cara Umum |
|---|---|---|
| Kebersihan visual | Tingkat kebersihan baja sesuai target, misalnya Sa 2.5 | Perbandingan dengan standar visual seri ISO 8501-1 |
| Profil permukaan | Kedalaman profil jangkar sesuai kebutuhan sistem coating | Replica tape atau comparator, mengacu seri ISO 8503 |
| Debu di permukaan | Debu halus sisa blasting yang menempel | Uji pita perekat, mengacu ISO 8502-3 |
| Garam terlarut | Klorida dan sulfat di permukaan | Ekstraksi dan pengukuran konduktivitas, mengacu ISO 8502-6 dan ISO 8502-9 |
| Kondisi lingkungan | Suhu baja, titik embun, kelembapan | Termometer permukaan dan higrometer |
Hasil pemeriksaan sebaiknya dicatat pada lembar inspeksi dengan tanggal, lokasi, dan nama pemeriksa. Catatan ini sering diminta pemilik fasilitas saat audit, dan berguna bila ada temuan coating di kemudian hari. Penilaian kebersihan, profil, dan garam terlarut ini sekaligus menjadi alasan kenapa pemilihan abrasive yang konsisten dan bersih perlu diputuskan sejak pengadaan, bukan saat inspeksi menemukan masalah.
Urutan Kerja Turnaround Petrokimia dan Kebutuhan Materialnya
Pekerjaan blasting dan coating pada satu unit proses biasanya mengikuti urutan yang relatif tetap. Memahami urutan ini membantu perencanaan stok karena setiap tahap memakai material yang berbeda dan berjalan berurutan.
| Tahap | Kegiatan | Material dan Peralatan |
|---|---|---|
| 1. Isolasi dan persiapan area | Pembebasan unit, uji gas, izin kerja, pemasangan perancah | Belum ada material blasting, siapkan area laydown |
| 2. Pembersihan awal | Buka insulasi, bersihkan minyak dan kontaminan | Pelarut atau deterjen pembersih, alat pembersih |
| 3. Blasting | Pembersihan hingga standar dan pembentukan profil | Steel grit atau garnet, blast pot, nozzle, hose |
| 4. Inspeksi permukaan | Pengukuran kebersihan, profil, garam, kondisi lingkungan | Alat uji, lembar inspeksi |
| 5. Coating | Primer, intermediate, topcoat, stripe coat | Sistem epoxy dan topcoat, peralatan semprot |
| 6. Inspeksi coating | Ketebalan film kering, uji holiday untuk lining | Alat ukur DFT dan holiday detector |
| 7. Demobilisasi dan limbah | Bersihkan area, kelola sisa abrasive dan cat | Wadah limbah, koordinasi pengelola limbah |
Karena tahap 3 dan tahap 5 dipisahkan oleh inspeksi dan harus mengejar jendela waktu yang sama, stok abrasive dan cat perlu tiba dan tertata sebelum tahap 1 selesai. Keterlambatan pada salah satu material menahan seluruh urutan berikutnya.
Pengelolaan Sisa Abrasive dan Limbah di Fasilitas Kimia
Sisa abrasive dari proyek petrokimia tidak sama dengan sisa dari proyek konstruksi umum. Selain karat dan serpihan cat lama, sisa tersebut bisa mengandung residu proses kimia, endapan sulfur, atau senyawa lain yang menempel pada permukaan baja. Pengelolaannya diatur oleh kebijakan lingkungan fasilitas dan regulasi limbah yang berlaku.
Beberapa prinsip praktis:
- Tampung sisa abrasive di wadah tertutup dan berlabel segera setelah pekerjaan selesai, bukan dibiarkan tersebar di lantai atau tanah.
- Pisahkan berdasarkan potensi kontaminasi. Sisa dari area yang bersentuhan dengan bahan kimia berbahaya diperlakukan berbeda dari sisa area struktur eksterior yang bersih.
- Koordinasikan dengan pengelola limbah fasilitas, karena sebagian sisa bisa masuk kategori limbah B3 dan membutuhkan pengangkutan serta pengolahan oleh pihak berizin.
- Catat volume dan asal sisa untuk kebutuhan pelaporan lingkungan fasilitas.
- Pertimbangkan daur ulang bila sistem recovery tersedia dan kontaminasi terkendali, karena mengurangi volume yang harus dikelola.
Perencanaan pengelolaan limbah lebih baik dilakukan sebelum blasting dimulai, bersama pemilik fasilitas, agar wadah, jalur angkut, dan penanggung jawab sudah jelas saat sisa abrasive mulai terkumpul.
Faktor yang Memengaruhi Harga Paket Material Petrokimia
- Persyaratan dokumentasi dan pengujian tambahan. Sertifikat khusus atau laporan pengujian tertentu bisa menambah waktu dan biaya.
- Jenis abrasive. Media khusus untuk baja tahan karat atau kebutuhan rendah garnet berbeda harga dengan steel grit untuk baja karbon.
- Sistem coating. Sistem tahan kimia, tahan suhu, atau lining berbeda harga dibanding sistem struktural umum.
- Volume dan jadwal. Pemesanan terencana dalam volume besar memberi ruang negosiasi lebih baik dibanding pemesanan mendadak.
- Kebutuhan pengiriman khusus, seperti pengiriman bertahap atau penyesuaian jam bongkar pada fasilitas dengan akses ketat.
Checklist Pengadaan Material untuk Proyek Petrokimia
- Tentukan substrat dan kondisi layanan tiap area: baja karbon, stainless, pipa berinsulasi, tangki interior atau eksterior.
- Kumpulkan spesifikasi proyek: target kebersihan, profil, batas garam terlarut, dan sistem coating yang diminta.
- Konfirmasi aturan area kerja dengan tim HSE, termasuk pembatasan media dan kebutuhan izin kerja.
- Daftar dokumen yang diminta oleh pemilik fasilitas dan konfirmasi ketersediaannya ke pemasok.
- Hitung volume material berdasarkan luas area dan uji konsumsi di lapangan.
- Rencanakan jadwal dan skema pengiriman, termasuk konsolidasi dan kebutuhan akses gerbang.
- Verifikasi barang saat tiba: jumlah, kondisi kemasan, nomor batch, dan kelengkapan dokumen.
FAQ: Material Blasting untuk Proyek Petrokimia di Gresik
Dokumen apa yang biasanya diminta untuk material blasting di pabrik petrokimia?
Umumnya SDS untuk setiap produk, TDS untuk coating, laporan mutu abrasive, nomor batch untuk keperluan telusur, dan dokumen pengiriman yang sesuai pesanan resmi. Ketersediaan dokumen tertentu perlu dikonfirmasi per produk ke tim BlastHub ID.
Abrasive apa yang aman dipakai untuk baja tahan karat?
Abrasive non-metalik atau abrasive yang dinyatakan bebas besi biasanya dipilih agar tidak ada partikel besi tertanam yang memicu bintik karat. Peralatan yang pernah dipakai untuk media baja karbon sebaiknya tidak dipakai bersama pada stainless.
Apa itu korosi di bawah insulasi dan bagaimana kaitannya dengan blasting?
Korosi di bawah insulasi terjadi saat air terperangkap di balik jaket insulasi pipa atau vessel. Setelah insulasi dibuka, permukaan baja biasanya dibersihkan dengan blasting sebelum dilapisi ulang dengan sistem yang sesuai suhu operasi.
Kenapa garam terlarut perlu diuji setelah blasting?
Karena garam seperti klorida dan sulfat bisa tertinggal di permukaan yang tampak bersih. Di bawah coating, garam menarik uap air dan memicu gelembung serta karat dari bawah, sehingga batasnya biasanya ditetapkan dalam spesifikasi proyek.
Bolehkah memakai steel grit di area berbahaya pabrik petrokimia?
Tergantung kebijakan fasilitas. Sebagian lokasi membatasi media metalik karena potensi percikan dan mensyaratkan izin kerja, uji gas, serta pembumian peralatan. Keputusan akhir selalu bersama tim HSE pemilik fasilitas.
Apakah pengiriman ke kawasan petrokimia butuh persiapan khusus?
Ya, biasanya berupa pendaftaran kendaraan dan pengemudi, dokumen pengiriman dan SDS saat tiba di gerbang, serta koordinasi jam bongkar dan titik penyerahan yang ditentukan fasilitas.
Bisakah abrasive, coating, dan peralatan dipesan dalam satu paket?
Bisa. Konsolidasi pengiriman beberapa jenis material membantu mengurangi frekuensi kendaraan yang harus melewati pemeriksaan gerbang. Detail paket disesuaikan kebutuhan proyek.