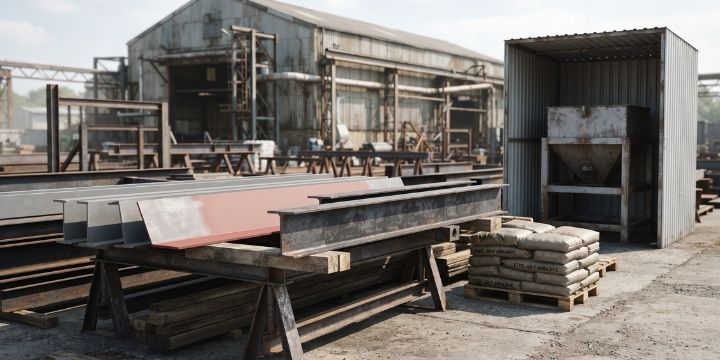
Di Surabaya, pembahasan steel grit sering berputar di galangan kapal. Di Gresik, di turnaround pabrik proses. Di Sidoarjo, pembeli steel grit paling banyak justru berasal dari sisi yang lebih sunyi: workshop fabrikasi baja, pembuat tangki dan silo, pabrik struktur rangka, dan kontraktor blasting skala kecil hingga menengah yang menerima pekerjaan berulang dengan tenggat pendek. Pesanan mereka jarang berupa puluhan ton sekaligus. Yang mereka butuhkan adalah pasokan yang datang tepat waktu, dalam jumlah yang pas, dengan mutu yang sama dari satu pesanan ke pesanan berikutnya.
BlastHub ID melayani kebutuhan steel grit untuk industri lokal di Sidoarjo dengan pendekatan yang cocok untuk pola kerja seperti itu. Artikel ini membahas cara kerja blasting di workshop dan yard, kapan sistem blast room dengan recovery layak dipertimbangkan, pemilihan grade untuk pekerjaan fabrikasi, dan cara merencanakan pesanan berulang dalam tonase kecil.
Sidoarjo sebagai Kota Fabrikasi dan Gudang Industri di Selatan Surabaya
Sidoarjo berbatasan langsung dengan Surabaya di sisi selatan, dan koridor industrinya membentang melalui Waru, Gedangan, Sedati, Buduran, Krian, hingga Porong. Kawasan ini menampung campuran pabrik, gudang, dan ratusan workshop logam yang melayani pabrik-pabrik besar di sekitar Surabaya. Banyak struktur baja yang dipakai di kawasan industri Jawa Timur, mulai dari rangka bangunan pabrik, platform, tangki, hingga komponen mesin, dibuat atau dirakit di workshop-workshop semacam ini sebelum dikirim ke lokasi proyek.
Ciri Kebutuhan Blasting di Workshop Fabrikasi
- Volume kecil tetapi berulang. Satu proyek fabrikasi bisa hanya membutuhkan beberapa ratus kilogram hingga beberapa ton abrasive, tetapi datang setiap minggu.
- Tenggat pendek. Klien sering menuntut hasil dalam hitungan hari, sehingga workshop tidak punya ruang untuk menunggu pasokan abrasive.
- Variasi benda kerja. Dalam satu bulan, workshop bisa mengerjakan pelat, profil struktur, pipa, hingga komponen mesin, dengan kebutuhan profil permukaan yang berbeda-beda.
- Keterbatasan area. Yard dan bengkel di Sidoarjo umumnya tidak seluas galangan, sehingga penyimpanan abrasive dalam jumlah besar tidak praktis.
- Kedekatan dengan permukiman. Sebagian workshop berada di area campuran, di mana debu blasting bisa menimbulkan keluhan tetangga.
Karakter ini membuat kepastian ketersediaan dan konsistensi mutu antar pesanan jauh lebih penting bagi workshop dibanding sekadar selisih harga per kilogram.
Tiga Cara Blasting yang Umum di Workshop dan Yard
Pilihan metode blasting menentukan jenis abrasive, cara mengelola sisanya, dan seberapa besar biaya per meter persegi.
| Metode | Cara Kerja | Implikasi untuk Abrasive |
|---|---|---|
| Blasting di yard terbuka | Operator menyemprot benda kerja di area luar dengan blast pot | Abrasive sulit dikumpulkan kembali, konsumsi tinggi, debu tersebar |
| Blast room tertutup (semi-otomatis) | Ruang tertutup dengan lantai atau sistem pengumpul, abrasive disirkulasi | Steel grit ideal karena bisa didaur ulang, debu terkurung |
| Mesin shot blast roller conveyor atau hanger | Pelat atau profil dilewatkan pada mesin yang melontarkan abrasive dengan roda | Umumnya memakai steel shot atau campuran shot dan grit (operating mix) |
Workshop kecil biasanya memulai dari yard terbuka karena investasinya paling ringan. Seiring bertambahnya volume pekerjaan, banyak yang bertanya kapan waktunya beralih ke blast room.
Blast Room dengan Recovery: Kapan Layak untuk Kontraktor Menengah
Blast room dengan sistem pengumpul dan pemisah abrasive mengubah steel grit dari bahan yang habis pakai menjadi bahan yang berputar dalam siklus tertutup. Keuntungannya nyata, tetapi investasi awalnya juga nyata. Pertanyaan yang tepat adalah kapan penghematan abrasive dan pengurangan limbah cukup besar untuk menutup biaya pembangunan dan perawatan.
Cara sederhana menghitungnya, tanpa perlu angka pasti dari pihak lain, adalah dengan tiga langkah:
- Hitung selisih konsumsi abrasive per bulan. Bandingkan kebutuhan abrasive bila blasting di yard terbuka tanpa recovery dengan kebutuhan make-up bila memakai recovery. Kalikan selisih itu dengan harga tiba di lokasi. Hasilnya adalah penghematan bulanan (S).
- Hitung total investasi dan biaya operasi tambahan. Termasuk pembangunan ruang, sistem pengumpul, separator, blower, listrik, dan perawatan (I).
- Titik impas kira-kira sama dengan I dibagi S bulan. Bila volume blasting per bulan cukup besar dan stabil, titik impasnya pendek dan investasi layak. Bila pekerjaan tidak menentu, investasi lebih berisiko.
Faktor non-biaya juga sering menentukan: klien yang mensyaratkan kualitas permukaan konsisten, keluhan debu dari lingkungan sekitar, atau aturan keselamatan yang membatasi blasting terbuka. Semua itu memberi alasan tambahan untuk beralih. Pembahasan lebih rinci tentang kualitas udara, moisture separator, dan suku cadang yang dibutuhkan sistem blasting ada pada ulasan tentang distributor blasting equipment di Gresik, dan prinsipnya berlaku sama untuk blast room di Sidoarjo.
Merawat Steel Grit dalam Sistem Recovery: Menjaga Operating Mix
Steel grit yang berputar dalam blast room tidak tetap sama dari waktu ke waktu. Setiap kali partikel menghantam permukaan, sebagian pecah menjadi partikel lebih kecil. Bila dibiarkan, campuran perlahan bergeser menjadi lebih halus dan lebih berdebu, profil permukaan yang dihasilkan makin dangkal, dan efisiensi turun. Perawatan yang teratur menjaga campuran tetap pada komposisi yang diinginkan.
- Buang partikel terlalu halus (fines) lewat separator udara atau pencucian udara yang dikalibrasi. Partikel yang sudah terlalu kecil tidak lagi efektif dan hanya menambah debu.
- Tambahkan abrasive baru sedikit demi sedikit dan teratur (make-up), bukan menunggu campuran menipis lalu menambah banyak sekaligus. Penambahan kecil dan rutin menjaga distribusi ukuran tetap stabil.
- Ayak sampel secara berkala untuk melihat distribusi ukuran butir. Pemeriksaan sederhana dengan satu set ayakan sudah cukup untuk menunjukkan arah pergeseran.
- Jaga campuran bersih dari minyak dan kelembapan. Minyak membuat partikel menggumpal dan mencemari permukaan yang dibersihkan, sedangkan kelembapan menimbulkan karat pada partikel.
- Pasang magnet atau penangkap benda asing bila perlu untuk menyaring sisa las, kawat, dan puing logam yang terbawa dari benda kerja.
- Catat jumlah make-up per periode agar konsumsi sebenarnya per meter persegi bisa dihitung dan dipakai untuk merencanakan pesanan berikutnya.
Perawatan ini jarang menghabiskan waktu lama, tetapi dampaknya besar terhadap konsistensi hasil dan umur pakai abrasive dalam sistem.
Memilih Grade Steel Grit untuk Pekerjaan Fabrikasi
Kebutuhan profil permukaan di workshop biasanya mengikuti spesifikasi sistem cat yang akan dipakai, bukan keinginan operator. Karena itu pemilihan grade sebaiknya dimulai dari data sheet cat.
| Grade | Karakter | Cocok untuk |
|---|---|---|
| G25 | Agresif, profil lebih dalam | Pelat tebal, struktur dengan karat berat atau mill scale tebal |
| G40 | Lebih halus, cakupan rapat | Profil struktur umum, benda kerja yang butuh profil moderat |
| G50 | Sangat halus | Pekerjaan finishing, benda kerja berdinding lebih tipis |
| Campuran (operating mix) | Kombinasi ukuran | Blast room dengan recovery, menjaga profil konsisten |
Ada beberapa catatan praktis untuk pekerjaan workshop:
- Pelat tipis rentan melengkung. Blasting agresif pada satu sisi pelat yang sangat tipis bisa menimbulkan deformasi. Grade lebih halus dan tekanan lebih terkendali membantu mengurangi risiko itu.
- Profil yang lebih dalam dari kebutuhan menambah konsumsi cat tanpa memberi manfaat. Untuk sistem cat tipis, profil dalam justru bisa meninggalkan puncak profil yang tidak tertutup penuh.
- Standar kebersihan yang umum diminta untuk struktur baja yang akan dicat adalah tingkat Sa 2.5, yang setara dengan klasifikasi near-white metal yang dipublikasikan AMPP sebagai bagian dari standar surface preparation untuk protective coating.
Rencana Blasting per Jenis Benda Kerja
Workshop mengerjakan benda dengan bentuk dan kepekaan berbeda. Perencanaan blasting per jenis benda kerja mencegah kerusakan dan pekerjaan ulang.
| Benda Kerja | Hal yang Perlu Diperhatikan | Catatan Praktis |
|---|---|---|
| Pelat baja | Pelat tipis rentan melengkung, permukaan luas | Grade lebih halus, tekanan terkendali, blasting merata dua sisi bila perlu |
| Profil H, I, dan siku | Sudut dalam dan tepi sulit terjangkau | Arahkan nozzle dari beberapa sudut, periksa area sudut dan alur |
| Pipa dan tabung | Permukaan dalam dan luar berbeda kebutuhan | Blasting luar dengan pot, bagian dalam sesuai kemampuan akses |
| Tangki dan vessel kecil | Ruang dalam terbatas, ventilasi dan udara napas | Prosedur ruang terbatas, media rendah debu untuk bagian dalam |
| Komponen mesin | Permukaan hasil pemesinan, ulir, dudukan bantalan | Tutup atau masking area yang tidak boleh terkena abrasive |
| Rangka atap dan struktur bangunan | Banyak sambungan dan baut | Fokus pada area las dan sambungan, jaga kebersihan sebelum cat |
Beberapa praktik dasar berlaku untuk hampir semua benda kerja:
- Tutup semua lubang, ulir, dan permukaan presisi dengan masking atau sumbat sebelum blasting agar abrasive tidak masuk atau merusak toleransi.
- Bersihkan minyak dan gemuk lebih dulu. Blasting di atas permukaan berminyak hanya mendorong minyak ke dalam profil.
- Mulai blasting dari bagian atas ke bawah agar debu dan abrasive jatuh ke area yang belum dibersihkan, bukan yang sudah selesai.
- Periksa kembali sudut dan sambungan las, karena area ini paling sering terlewat dan paling sering menjadi titik awal karat.
Blasting Sebelum atau Sesudah Fabrikasi: Peran Shop Primer
Workshop sering harus memutuskan kapan blasting dilakukan. Ada dua pendekatan utama.
- Blasting bahan sebelum fabrikasi. Pelat dan profil di-blasting saat masih berupa bahan mentah, biasanya dengan mesin shot blast, lalu langsung diberi shop primer yang bisa dilas (weldable) dalam lapisan tipis. Baja terlindung dari karat selama proses potong, tekuk, dan las.
- Blasting sesudah fabrikasi. Struktur dirakit lebih dulu, baru di-blasting sebagai satu kesatuan sebelum dicat. Cara ini menjangkau sambungan dan area las, tetapi membutuhkan ruang blasting yang cukup untuk benda yang sudah besar.
Banyak proyek memakai gabungan keduanya. Pelat di-blasting dan diberi shop primer di awal, lalu area las, sambungan, dan bagian yang rusak selama fabrikasi dibersihkan setempat dengan blasting sebelum sistem cat utama diaplikasikan. Alasan praktisnya jelas: shop primer menjaga baja tetap bersih di antara tahap fabrikasi, sementara blasting akhir memastikan permukaan siap menerima cat penuh dengan profil dan kebersihan yang disyaratkan.
Jenis baja juga memengaruhi pilihan abrasive. Bila workshop juga mengerjakan komponen baja tahan karat, abrasive berbasis baja karbon tidak boleh dipakai pada permukaan stainless karena risiko besi tertanam dan bintik karat, sebagaimana dibahas pada ulasan tentang material blasting untuk proyek petrokimia di Gresik, termasuk soal garam terlarut dan kontaminasi minyak yang perlu dibersihkan sebelum blasting.
Jeda antara Blasting dan Pengecatan di Iklim Lembap
Baja yang baru di-blasting sangat reaktif. Dalam udara lembap seperti di Sidoarjo, karat sekunder (flash rust) bisa muncul dalam hitungan jam, bahkan tanpa hujan, terutama bila udara mengandung garam atau kelembapan tinggi dan permukaan mendingin di malam hari. Karat sekunder mengurangi adhesi cat dan sering menjadi sebab lapisan gagal lebih awal dari umur rencana.
Beberapa cara yang lazim dipakai workshop untuk menekan risikonya:
- Rencanakan pengecatan segera setelah blasting. Banyak spesifikasi membatasi jeda dalam hitungan jam, dan bila terlampaui, permukaan perlu di-blasting ulang atau dibersihkan.
- Blasting dan pengecatan di area beratap agar hujan dan embun tidak langsung mengenai baja.
- Hindari blasting menjelang malam bila cat tidak bisa diaplikasikan pada hari yang sama.
- Kendalikan kelembapan udara terkompresi dengan moisture separator dan pengurasan rutin agar air tidak ikut membasahi permukaan selama blasting.
- Gunakan shop primer pada bahan yang tidak langsung dicat penuh, untuk melindungi baja selama proses fabrikasi berikutnya.
Kebiasaan mencatat jam selesai blasting dan jam mulai pengecatan pada lembar kerja sederhana membuat jeda ini terkendali dan mudah ditinjau bila terjadi masalah.
Mengukur Hasil Blasting di Workshop
Workshop tidak perlu laboratorium untuk memastikan hasil blasting layak. Beberapa pemeriksaan sederhana memberi keyakinan yang memadai untuk sebagian besar pekerjaan.
| Pemeriksaan | Yang Dinilai | Alat Sederhana |
|---|---|---|
| Kebersihan visual | Kesesuaian dengan tingkat kebersihan yang diminta, misalnya Sa 2.5 | Foto atau panduan visual pembanding |
| Profil permukaan | Kedalaman profil yang sesuai data sheet cat | Replica tape atau comparator profil |
| Debu di permukaan | Debu halus sisa blasting yang menghambat adhesi | Uji pita perekat pada permukaan |
| Kondisi lingkungan | Suhu baja, titik embun, kelembapan | Termometer permukaan dan higrometer |
Hasil pemeriksaan sebaiknya dicatat per benda kerja, terutama untuk klien yang meminta laporan kualitas. Pencatatan sederhana ini juga menjadi bukti ketika ada pertanyaan tentang penyebab kegagalan coating di kemudian hari.
Menjaga Lingkungan Sekitar: Debu dan Sisa Abrasive di Area Campuran
Workshop yang berdekatan dengan rumah warga perlu memperhatikan sebaran debu dan pengelolaan sisa abrasive. Beberapa langkah yang praktis untuk skala kecil hingga menengah:
- Blasting di dalam ruang tertutup atau berpenutup bila memungkinkan, atau gunakan terpal atau layar pelindung untuk membatasi sebaran debu.
- Hindari blasting saat angin kencang, terutama bila arah angin menuju permukiman.
- Kumpulkan sisa abrasive setiap hari, jangan dibiarkan tersebar di tanah atau terbawa air hujan ke saluran.
- Simpan sisa abrasive dalam wadah tertutup dan koordinasikan pengelolaannya sesuai ketentuan lingkungan setempat, terutama bila bercampur cat lama.
- Jaga hubungan dengan lingkungan sekitar lewat pemberitahuan jadwal pekerjaan besar bila diperlukan.
Sistem recovery dan blast room yang dibahas di atas ikut membantu di sini, karena abrasive yang berputar dalam ruang tertutup menghasilkan volume sisa dan debu yang jauh lebih kecil.
Menghitung Kebutuhan Bulanan dan Titik Pesan Ulang
Workshop yang memesan berdasarkan perkiraan sering kali kehabisan di waktu yang paling tidak tepat. Metode sederhana berikut membuat pemesanan lebih terukur.
- Ukur luas yang di-blasting per bulan, dari catatan pekerjaan beberapa bulan terakhir, dalam meter persegi.
- Tentukan konsumsi nyata per meter persegi dari catatan pemakaian abrasive, bukan angka teori. Konsumsi berbeda menurut kondisi awal permukaan, metode blasting, dan ada tidaknya recovery.
- Kalikan luas dan konsumsi untuk mendapatkan kebutuhan bulanan dalam kilogram.
- Hitung pemakaian harian rata-rata dengan membagi kebutuhan bulanan dengan jumlah hari kerja.
- Tentukan titik pesan ulang. Titik pesan ulang sama dengan pemakaian harian dikalikan waktu tunggu pengiriman, ditambah stok pengaman. Saat stok di gudang turun sampai titik ini, pesanan baru sebaiknya sudah dikirim.
- Tinjau ulang secara berkala. Bila volume pekerjaan naik atau turun, angka konsumsi dan titik pesan ulang ikut disesuaikan.
Stok pengaman idealnya cukup untuk menutup fluktuasi pemakaian dan kemungkinan keterlambatan pengiriman, tanpa menimbun berlebihan karena ruang simpan workshop terbatas dan steel grit tidak boleh terkena lembap. Bila ada proyek besar mendadak, informasikan lebih awal agar kebutuhan tambahan bisa disiapkan.
Memesan Steel Grit dalam Tonase Kecil dan Berulang
Pola pesanan workshop berbeda dari proyek besar. Beberapa cara merencanakannya agar tidak kehabisan di tengah pekerjaan:
- Hitung pemakaian rata-rata bulanan dari beberapa bulan terakhir, lalu tentukan stok pengaman yang cukup untuk satu hingga dua minggu tenggat pekerjaan.
- Pesan berkala dengan jadwal tetap bila konsumsi stabil, sehingga pengiriman datang sebelum stok menipis dan tidak perlu pesanan mendadak.
- Sampaikan lonjakan pekerjaan lebih awal. Proyek fabrikasi besar yang akan datang sebaiknya diinformasikan agar volume bisa disiapkan.
- Simpan abrasive dalam kondisi kering. Steel grit yang terkena air berkarat dan menggumpal, sehingga area simpan di workshop harus tertutup dan berpalet.
- Konfirmasi grade dan konsistensi antar pengiriman, terutama bila spesifikasi profil dari klien mengharuskannya.
Karena Sidoarjo bersebelahan dengan Surabaya, pengiriman dari basis distribusi BlastHub ID dapat dijadwalkan lebih fleksibel dibanding lokasi yang lebih jauh. Estimasi waktu dan ketersediaan stok untuk tiap pesanan perlu dikonfirmasi langsung ke tim BlastHub ID.
Faktor yang Memengaruhi Harga Steel Grit di Sidoarjo
- Grade dan mutu. Grade yang lebih halus atau spesifikasi mutu yang lebih ketat bisa memengaruhi harga per kilogram.
- Volume per pesanan. Tonase yang lebih besar umumnya memberi ruang negosiasi lebih baik, sedangkan pesanan kecil berulang lebih bergantung pada efisiensi pengiriman.
- Kemasan. Bentuk kemasan memengaruhi kecepatan bongkar dan ongkos handling.
- Frekuensi dan konsolidasi pengiriman. Menggabungkan pesanan dengan material lain dalam satu jadwal bisa menekan ongkos angkut per kilogram.
- Kemampuan recovery. Kontraktor dengan sistem daur ulang membeli lebih sedikit abrasive untuk luas area yang sama, sehingga biaya per meter persegi lebih rendah meski harga per kilogram sama.
Sampaikan jenis pekerjaan, metode blasting, estimasi kebutuhan bulanan, dan grade yang dibutuhkan ke tim BlastHub ID untuk mendapatkan penawaran yang sesuai pola kerja Anda.
FAQ: Jual Steel Grit Sidoarjo
Berapa minimum order steel grit untuk workshop di Sidoarjo?
Volume disesuaikan kebutuhan, dari pesanan kecil berulang hingga tonase lebih besar. Konfirmasi jumlah dan kemasan yang tersedia ke tim BlastHub ID saat memesan.
Grade steel grit apa yang cocok untuk fabrikasi struktur baja?
G25 untuk pelat tebal atau karat berat, G40 untuk profil moderat pada struktur umum, dan G50 untuk benda kerja berdinding lebih tipis atau pekerjaan finishing. Pilihan akhir mengikuti spesifikasi profil dari sistem cat yang dipakai.
Kapan blast room dengan recovery lebih hemat dibanding blasting di yard terbuka?
Ketika volume blasting per bulan cukup besar dan stabil sehingga penghematan abrasive bulanan menutup investasi dan biaya operasi dalam waktu yang wajar. Titik impas kira-kira sama dengan total investasi dibagi penghematan bulanan.
Apa itu shop primer dan kapan dipakai?
Shop primer adalah lapisan primer tipis yang bisa dilas, diaplikasikan setelah blasting pelat atau profil untuk menjaga baja dari karat selama fabrikasi. Area las dan bagian yang rusak kemudian dibersihkan setempat sebelum sistem cat utama.
Bolehkah steel grit dipakai pada baja tahan karat?
Tidak dianjurkan. Abrasive berbasis baja karbon bisa meninggalkan besi tertanam yang memicu bintik karat pada stainless. Gunakan abrasive yang dinyatakan bebas besi dan pisahkan peralatannya.
Bagaimana cara mengurangi debu blasting di workshop dekat permukiman?
Blasting di ruang tertutup atau berpenutup, hindari angin kencang, kumpulkan sisa abrasive setiap hari, simpan dalam wadah tertutup, dan pertimbangkan blast room dengan recovery.
Apakah BlastHub ID melayani pengiriman steel grit ke Sidoarjo?
Ya, pengiriman ke area industri dan workshop di Sidoarjo dilayani dari basis distribusi di Surabaya. Estimasi waktu dan ketersediaan stok dikonfirmasi per pesanan.