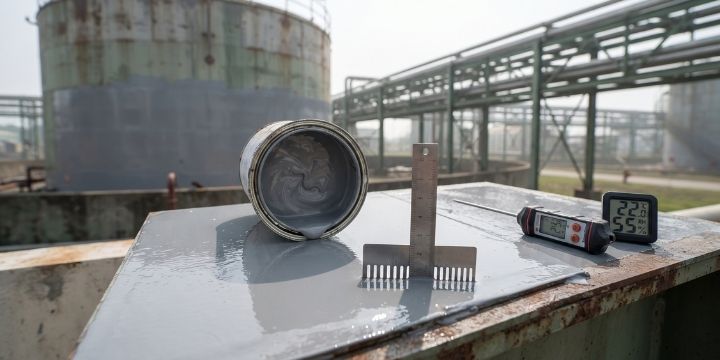
Kegagalan epoxy di lapangan jarang berasal dari produk yang cacat. Yang lebih sering terjadi adalah cat yang bagus diaplikasikan pada jam yang salah: baja masih panas oleh matahari, embun malam belum kering, atau lapisan berikutnya datang terlalu lambat sehingga lapisan di bawahnya sudah terlalu keras untuk menempel dengan baik. Epoxy adalah sistem dua komponen yang bereaksi kimia begitu dicampur, dan reaksi itu tidak peduli dengan jadwal proyek.
BlastHub ID memasok cat epoxy industrial dari Jotun, Hempel, dan International Paint untuk proyek tangki dan struktur baja di Gresik. Artikel ini membahas apa yang perlu dipahami tim procurement dan supervisor coating tentang jendela aplikasi epoxy di iklim pesisir yang panas dan lembap, supaya produk yang dipesan benar-benar menghasilkan lapisan yang bertahan sesuai umur rencananya.
Kenapa Epoxy Sering Gagal di Gresik Bukan karena Kualitas Produknya
Kawasan industri Gresik berada di pesisir utara Jawa Timur. Kombinasi suhu tinggi, kelembapan udara yang besar, dan atmosfer industri yang membawa debu dan garam membuat kondisi aplikasi jauh lebih menuntut dibanding gambaran ideal di lembar data teknis, yang biasanya menyebut kondisi acuan sekitar 20 hingga 25 derajat Celsius.
Tiga Kondisi Lapangan yang Menekan Aplikasi Epoxy
- Suhu permukaan baja. Pelat baja yang terpapar matahari langsung di siang hari bisa jauh lebih panas dibanding suhu udara di sekitarnya. Permukaan yang terlalu panas mempercepat penguapan pelarut, memicu pinhole atau gelembung kecil pada film cat, dan memperpendek waktu kerja campuran.
- Kelembapan udara dan kondensasi. Saat malam dan dini hari, baja mendingin lebih cepat dari udara dan mudah mencapai titik embun. Lapisan air yang nyaris tak terlihat pada permukaan sudah cukup untuk merusak adhesi.
- Kontaminan atmosfer. Debu proses, garam dari angin laut, dan sisa endapan industri yang jatuh pada permukaan yang sudah di-blasting akan berada di antara baja dan cat bila jeda antara blasting dan pengecatan terlalu lama.
Membaca Sistem Epoxy pada Tangki dan Struktur Baja
Cat epoxy jarang dipakai sebagai satu lapisan. Proyek tangki dan struktur baja biasanya memakai sistem berlapis, dengan setiap lapisan punya tugas berbeda.
| Lapisan | Fungsi | Ketebalan Acuan Umum* |
|---|---|---|
| Primer (epoxy atau zinc-rich) | Menempel ke baja, memberi proteksi korosi dasar | Sekitar 50 hingga 75 mikron |
| Intermediate (epoxy high-build) | Membangun ketebalan sebagai penghalang air dan oksigen | Sekitar 100 hingga 200 mikron |
| Topcoat (biasanya poliuretan) | Ketahanan UV, warna, dan gloss pada permukaan luar | Sekitar 50 hingga 60 mikron |
*Angka di atas hanya acuan umum untuk memberi gambaran. Ketebalan akhir selalu mengikuti spesifikasi proyek dan data sheet teknis produk yang dipakai.
Kenapa Epoxy di Luar Ruangan Hampir Selalu Butuh Topcoat
Epoxy sangat baik sebagai penghalang, tetapi resin epoxy tidak tahan sinar UV. Permukaannya akan mengapur (chalking) dan berubah warna bila terpapar matahari terus-menerus, meski lapisan di bawahnya masih utuh. Karena itu struktur eksterior dan dinding luar tangki umumnya diberi topcoat poliuretan. Bagian dalam tangki yang tidak terkena sinar matahari tidak memerlukan topcoat semacam itu.
Jenis Epoxy yang Umum untuk Kebutuhan Tangki dan Struktur Baja
| Jenis | Karakter | Penggunaan Tipikal |
|---|---|---|
| Epoxy polyamide | Fleksibel, tahan air, mudah diaplikasikan | Struktur baja eksterior, sistem coating umum |
| Epoxy polyamine atau phenalkamine | Curing lebih cepat, lebih baik pada suhu rendah dan lembap | Perbaikan dengan jendela kerja pendek |
| Epoxy high-solids atau solvent-free | Film tebal dalam satu aplikasi, minim pelarut | Lining tangki, area dengan batasan emisi pelarut |
| Epoxy novolac | Ketahanan kimia dan suhu lebih tinggi | Tangki dengan bahan kimia agresif |
Untuk pembahasan sistem tahan kimia dan tahan panas pada fasilitas Gresik dari tiga merek yang tersedia, lihat ulasan terpisah tentang distributor cat industrial Gresik. Artikel ini lebih menekankan sisi aplikasi epoxy secara umum.
Pot Life, Induksi, dan Pengenceran di Suhu Gresik
Begitu komponen resin dan pengeras dicampur, waktu kerja (pot life) mulai berjalan. Sebagai aturan praktis, pot life memendek kira-kira separuh setiap kenaikan suhu sekitar 8 hingga 10 derajat Celsius. Campuran yang memiliki pot life beberapa jam pada 20 derajat bisa hanya tersisa sebagian kecil dari itu di bawah terik siang hari.
Beberapa praktik yang membantu di lapangan:
- Campur dalam jumlah yang bisa habis dipakai sebelum pot life berakhir, bukan campur seluruh isi kaleng sekaligus.
- Ikuti waktu induksi bila data sheet menyebutkannya, yaitu jeda singkat setelah pencampuran agar reaksi awal berjalan sebelum cat diaplikasikan.
- Simpan kaleng di tempat teduh dan hindari menaruhnya langsung di bawah matahari sebelum dicampur.
- Gunakan pengencer yang direkomendasikan pabrikan, dalam batas yang tertera. Menambah pengencer berlebihan untuk mengejar kemudahan semprot mengurangi kandungan padatan dan menipiskan film.
- Jangan menambah pengencer atau mencampur ulang cat yang sudah melewati pot life. Campuran yang sudah mulai mengental tidak akan pulih dengan pengenceran.
Titik Embun dan Suhu Baja: Syarat Sebelum Kaleng Dibuka
Kondisi lingkungan perlu diperiksa dan dicatat sebelum aplikasi dimulai, bukan diperkirakan. Peralatan yang lazim dipakai adalah termometer permukaan, higrometer, dan perhitungan titik embun dari suhu serta kelembapan udara. Banyak spesifikasi proyek mensyaratkan suhu baja setidaknya sekitar 3 derajat Celsius di atas titik embun, dan kelembapan relatif di bawah batas tertentu, sering kali sekitar 85 persen. Rincian pasti selalu mengikuti spesifikasi proyek dan data sheet produk.
Urutan pemeriksaan yang praktis:
- Ukur suhu udara dan kelembapan relatif di area kerja.
- Hitung titik embun dari dua angka tersebut.
- Ukur suhu permukaan baja di beberapa titik, termasuk sisi yang teduh dan yang terkena matahari.
- Bandingkan suhu baja dengan titik embun dan dengan rentang suhu aplikasi yang tertera pada data sheet.
- Catat hasil pembacaan pada lembar inspeksi harian sebelum mulai dan ulangi bila cuaca berubah.
- Hentikan aplikasi bila suhu baja mendekati titik embun, atau bila permukaan terlalu panas untuk rentang suhu yang diizinkan.
Prosedur pemantauan kondisi lingkungan seperti ini sejalan dengan praktik inspeksi coating yang dipublikasikan oleh AMPP, badan standar yang menaungi surface preparation dan protective coating.
Interval Overcoat: Batas Waktu antar Lapisan
Epoxy tidak hanya punya batas waktu minimum sebelum lapisan berikutnya boleh diaplikasikan, tetapi juga batas maksimum. Bila lapisan berikutnya diaplikasikan terlalu cepat, pelarut yang masih terperangkap bisa membuat lapisan bawah melunak atau menggelembung. Bila terlalu lambat, permukaan epoxy yang sudah mengeras penuh menjadi licin dan kurang mampu berikatan dengan lapisan baru.
Beberapa hal yang perlu diingat:
- Interval overcoat bergantung pada suhu. Semakin panas, semakin cepat lapisan mengeras dan semakin pendek jendela waktu overcoat maksimumnya.
- Data sheet biasanya mencantumkan interval minimum dan maksimum dalam tabel per suhu. Pakai angka dari tabel ini, bukan perkiraan.
- Bila batas maksimum terlewati, permukaan umumnya perlu dikasarkan (abrasi ringan atau sweep blasting) dan dibersihkan sebelum dicat ulang. Prosedur ini menambah waktu dan biaya, sehingga lebih murah bila jadwal antar lapisan direncanakan agar tidak terlewat.
- Kontaminasi di antara lapisan, seperti debu, minyak, atau air, ikut memengaruhi adhesi meski interval waktunya masih aman.
Metode Aplikasi: Airless Spray, Kuas, dan Stripe Coat
Pilihan metode aplikasi memengaruhi ketebalan yang tercapai, kecepatan kerja, dan risiko cacat.
- Airless spray adalah metode utama untuk permukaan luas seperti dinding tangki dan struktur rangka. Ukuran tip dan tekanan pompa harus sesuai rekomendasi data sheet untuk viskositas cat yang dipakai. Tip yang terlalu kecil membuat film tipis dan berbintik, sedangkan tekanan yang terlalu rendah membuat semprotan pecah tidak rata.
- Kuas dan roller dipakai untuk area kecil, perbaikan setempat, dan bagian yang sulit dijangkau semprotan. Metode ini lambat, tetapi memberi kontrol lebih pada area yang rumit.
- Stripe coat adalah lapisan tambahan yang diaplikasikan dengan kuas pada tepi tajam, sambungan las, baut, dan sudut sebelum atau di antara lapisan penuh. Cat cenderung menarik menjauh dari tepi tajam sehingga film di sana lebih tipis, dan kegagalan coating sering dimulai justru dari titik-titik ini. Banyak spesifikasi proyek tangki dan struktur baja mewajibkan stripe coat karena alasan itu.
Kecepatan angin dan arah semprotan juga perlu diperhatikan di area terbuka, karena overspray bisa menempel pada struktur atau kendaraan di sekitar lokasi kerja dan menimbulkan keluhan di kawasan industri yang padat.
Ketebalan dan Pengujian: DFT dan Holiday Test
Ketebalan film kering (DFT) diukur setelah lapisan mengeras, menggunakan alat ukur ketebalan yang dikalibrasi. Nilai yang tercatat dibandingkan dengan spesifikasi. Film yang terlalu tipis mengurangi proteksi, sedangkan film yang jauh lebih tebal dari batas maksimum berisiko retak atau menyimpan pelarut.
Untuk lining bagian dalam tangki, pengujian discontinuity atau holiday test dipakai untuk menemukan lubang jarum atau titik tipis yang tidak terlihat mata. Pengujian ini bekerja dengan mengalirkan tegangan pada permukaan lapisan dan mendeteksi kebocoran arus pada titik cacat. Prosedur dan tegangan ujinya mengikuti panduan yang berlaku untuk jenis dan ketebalan lapisan yang dipakai.
Mengenali Kegagalan Epoxy dari Gejalanya
Cacat yang muncul di lapangan biasanya punya penyebab yang bisa ditelusuri. Tabel berikut membantu supervisor mengarahkan pemeriksaan ke sumber masalah yang paling mungkin.
| Gejala | Penyebab yang Umum | Pencegahan |
|---|---|---|
| Pinhole atau gelembung kecil | Baja terlalu panas, pelarut menguap terlalu cepat, permukaan masih lembap atau berpori | Cek suhu permukaan, aplikasi di jam lebih teduh, atur ketebalan per lapisan |
| Blistering (gelembung besar) | Garam terlarut atau kontaminan di bawah lapisan, kelembapan terperangkap | Bilas dan uji garam terlarut sebelum aplikasi, jaga jeda blasting ke pengecatan |
| Delaminasi antar lapisan | Interval overcoat maksimum terlewati atau permukaan antar lapisan terkontaminasi | Ikuti tabel interval, bersihkan dan kasarkan bila perlu |
| Lapisan lengket atau berlapis wax di permukaan | Curing terganggu oleh kelembapan atau suhu rendah (amine blush pada jenis tertentu) | Hindari aplikasi menjelang embun, bilas lapisan bila dianjurkan produsen |
| Sagging atau meleleh ke bawah | Film terlalu tebal per lapisan atau cat terlalu encer | Patuhi ketebalan basah per lapisan, jangan tambah pengencer berlebihan |
| Karat muncul menembus lapisan | Film tipis pada tepi dan las, profil tidak sesuai, flash rust sebelum primer | Stripe coat, cek profil, primer segera setelah blasting |
| Chalking atau warna memudar di luar ruangan | Epoxy tanpa topcoat terpapar UV | Aplikasikan topcoat poliuretan |
Menelusuri gejala ke penyebabnya membantu tim membedakan masalah produk dari masalah kondisi aplikasi. Bila cacat berulang di banyak titik dengan pola yang sama, pola itu biasanya menunjuk pada satu kondisi lapangan, misalnya jam aplikasi atau kontaminasi yang sama.
Kondisi Khusus Tangki: Eksterior, Interior, dan Waktu Sebelum Diisi
Tangki memiliki bagian dengan tuntutan berbeda dalam satu objek.
- Dinding luar dan atap menerima sistem primer, intermediate, dan topcoat seperti struktur eksterior lain, dengan perhatian pada sambungan las, tangga, dan tepi tajam.
- Bagian dalam dan lantai (bottom plate) biasanya memakai lining khusus dengan ketebalan lebih besar dan spesifikasi ketahanan terhadap isi tangki. Area ini paling sensitif terhadap cacat karena kebocoran kecil pun bisa berdampak pada produk maupun struktur.
- Ruang tertutup saat aplikasi. Pengecatan bagian dalam tangki menghasilkan uap pelarut di ruang dengan ventilasi terbatas, sehingga membutuhkan ventilasi paksa, pemantauan atmosfer, dan prosedur masuk ruang terbatas.
- Waktu sebelum diisi. Lining tidak boleh dikenai cairan sebelum mencapai curing penuh sesuai data sheet, yang bergantung pada suhu dan jenis cairan. Tangki yang terburu-buru diisi sebelum curing tuntas berisiko mengalami kegagalan lining dini.
Penanganan dan Penyimpanan Cat di Lokasi Proyek
Cat epoxy dua komponen tetap membutuhkan penanganan yang benar sebelum sampai ke tangan aplikator.
- Simpan kaleng tertutup rapat di tempat teduh dan berventilasi, jauh dari sumber panas dan percikan api, karena pelarut cat mudah terbakar.
- Periksa masa simpan (shelf life) pada label. Cat yang sudah melewati batas simpannya sebaiknya tidak dipakai untuk pekerjaan yang spesifikasinya ketat.
- Pisahkan komponen resin dan pengeras dari set yang berbeda batch. Pencampuran harus memakai pasangan komponen yang sesuai, dalam rasio yang tertera.
- Aduk komponen resin dahulu sebelum ditambah pengeras agar pigmen dan pengisi yang mengendap tercampur merata.
- Catat nomor batch yang dipakai pada tiap area kerja untuk keperluan telusur bila ada temuan di kemudian hari.
Kaitan Epoxy dengan Persiapan Permukaan
Seberapa pun tepatnya pengaturan aplikasi, epoxy tidak akan melekat baik pada baja yang persiapan permukaannya tidak memadai. Profil permukaan harus sesuai kebutuhan sistem, dan jeda antara blasting dan pengecatan harus dijaga singkat agar karat sekunder (flash rust) tidak muncul, terutama di udara lembap pesisir. Dalam praktiknya, proyek epoxy di Gresik sering menjadwalkan pengecatan primer sesegera mungkin setelah blasting selesai dan permukaan lolos inspeksi.
Pemilihan abrasive dan cara memperkirakan kebutuhannya dibahas lebih lanjut pada ulasan tentang harga dan biaya steel grit untuk proyek di Gresik, termasuk bagaimana kedalaman profil memengaruhi konsumsi cat.
Ketersediaan dan Cara Order Cat Epoxy di BlastHub ID
BlastHub ID memasok sistem epoxy industrial dari Jotun, Hempel, dan International Paint. Ketersediaan stok reguler dan kebutuhan indent untuk sistem tertentu perlu dikonfirmasi untuk setiap proyek, karena bergantung pada produk dan volume yang diminta.
Agar rekomendasi tepat, siapkan informasi berikut:
- Jenis objek dan lokasi: tangki, struktur baja, atau pipa; eksterior atau interior.
- Kondisi operasional: suhu kerja, jenis cairan atau bahan kimia yang bersentuhan, dan tingkat paparan atmosfer.
- Spesifikasi proyek: sistem coating dan ketebalan yang diminta, atau standar yang dirujuk klien.
- Luas area dan jadwal: untuk menghitung volume dan merencanakan pengiriman ke lokasi di Gresik.
- Kondisi permukaan awal: baru dari fabrikasi atau maintenance dengan coating lama, agar sistem dan persiapan permukaan sesuai.
Faktor yang Memengaruhi Harga Cat Epoxy Industrial
- Jenis dan spesifikasi epoxy. Sistem tahan kimia, novolac, atau solvent-free umumnya lebih mahal per liter dibanding epoxy struktural umum.
- Volume dan ketebalan spesifikasi. Kebutuhan liter per meter persegi bergantung pada DFT dan efisiensi aplikasi, termasuk kehilangan saat penyemprotan.
- Kebutuhan warna dan topcoat. Warna khusus bisa memengaruhi ketersediaan dan waktu tunggu.
- Dokumentasi teknis tambahan. Sertifikat batch dan data sheet yang diminta untuk audit proyek.
Sampaikan detail objek, kondisi kerja, dan spesifikasi ke tim BlastHub ID untuk mendapatkan rekomendasi sistem dan penawaran yang sesuai.
FAQ: Supplier Cat Epoxy Industrial Gresik
Kenapa cat epoxy di luar ruangan perlu topcoat?
Epoxy tidak tahan sinar UV dan akan mengapur serta berubah warna bila terpapar matahari terus-menerus. Topcoat poliuretan melindungi permukaan luar dan menjaga warna, sementara lapisan epoxy di bawahnya berfungsi sebagai penghalang korosi.
Apa itu pot life dan kenapa penting di iklim panas?
Pot life adalah waktu kerja setelah resin dan pengeras dicampur. Semakin tinggi suhu, semakin pendek pot life. Karena itu campuran sebaiknya dibuat dalam jumlah yang bisa habis dipakai dan kaleng disimpan di tempat teduh.
Berapa selisih suhu baja dan titik embun yang aman untuk mengecat?
Banyak spesifikasi mensyaratkan suhu baja setidaknya sekitar 3 derajat Celsius di atas titik embun. Angka pasti mengikuti spesifikasi proyek dan data sheet produk yang dipakai.
Apa yang harus dilakukan bila interval overcoat maksimum terlewati?
Permukaan biasanya perlu dikasarkan dan dibersihkan sebelum dicat ulang agar adhesi antar lapisan tetap baik. Langkah persisnya mengikuti rekomendasi data sheet produk.
Apa gunanya holiday test pada lining tangki?
Holiday test menemukan lubang jarum dan titik tipis yang tidak terlihat mata dengan mengalirkan tegangan pada permukaan lapisan dan mendeteksi kebocoran arus di titik cacat.
Merek epoxy industrial apa yang tersedia di BlastHub ID?
BlastHub ID memasok Jotun, Hempel, dan International Paint. Sistem yang cocok ditentukan dari objek, kondisi kerja, dan spesifikasi proyek, dan ketersediaannya dikonfirmasi per proyek.