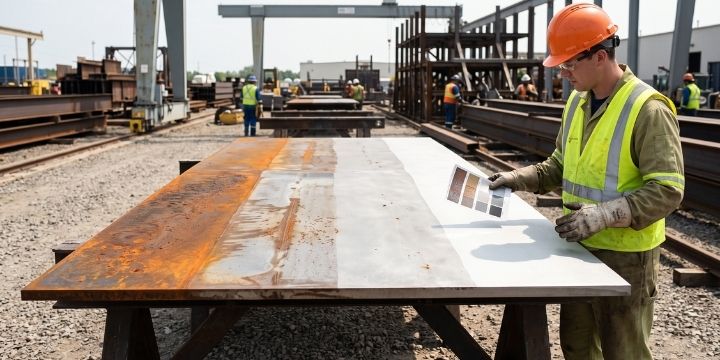
Permintaan proyek yang berbunyi “blasting sampai Sa 2.5” terdengar sederhana, tapi di balik dua karakter itu ada sistem klasifikasi visual yang cukup rumit, dengan sejarah puluhan tahun dan cakupan yang lebih luas dari sekadar angka tunggal. Banyak pihak di lapangan memakai istilah Sa 2.5 tanpa benar-benar memahami dari mana sistem ini berasal, apa yang membedakannya dari tiga grade lain, dan bagaimana kondisi awal permukaan baja ikut menentukan grade mana yang realistis dicapai.
Dari Standar Swedia ke ISO 8501-1: Sejarah Singkat Skala Sa
Sistem klasifikasi Sa pertama kali dikembangkan oleh Swedish Standards Institution (SIS) pada dekade 1960-an melalui dokumen SIS 05 5900. Tujuannya waktu itu cukup praktis: menyeragamkan cara menilai hasil sandblasting supaya kontraktor, inspektor, dan pemilik proyek punya acuan visual yang sama, bukan sekadar penilaian subjektif “sudah cukup bersih” dari masing-masing orang.
Sistem ini kemudian diadopsi secara internasional dan menjadi dasar ISO 8501-1, standar yang sampai sekarang dipakai di hampir seluruh dunia untuk menilai tingkat kebersihan hasil abrasive blasting pada baja. Huruf “Sa” sendiri merupakan singkatan dari “sandblasting” dalam bahasa aslinya, diikuti angka yang menunjukkan tingkat kebersihan, mulai dari yang paling ringan (Sa 1) hingga paling menyeluruh (Sa 3).
Sa 2.5 adalah salah satu dari empat tingkat kebersihan dalam sistem ini, tepatnya tingkat ketiga, yang mensyaratkan hampir seluruh mill scale, karat, dan kontaminan lain hilang dari permukaan baja, dengan hanya noda ringan berbentuk bintik atau garis tipis yang masih boleh tersisa. Grade ini menjadi yang paling sering diminta dalam spesifikasi proyek karena posisinya yang seimbang antara kualitas hasil dan efisiensi waktu pengerjaan, sesuatu yang akan dibahas lebih rinci di bagian berikutnya.
Rust Grade A, B, C, D: Klasifikasi Kondisi Awal Sebelum Blasting
Sebelum membahas keempat grade Sa, ada satu bagian dari ISO 8501-1 yang justru lebih jarang dipahami: klasifikasi kondisi awal permukaan baja sebelum diblasting, yang disebut rust grade dan dilambangkan huruf A sampai D. Klasifikasi ini penting karena grade Sa yang bisa dicapai, dan berapa lama waktu yang dibutuhkan untuk mencapainya, sangat dipengaruhi oleh kondisi awal permukaan.
Rust Grade A: Permukaan Baja dengan Mill Scale Utuh
Baja dalam kondisi rust grade A masih memiliki lapisan mill scale yang hampir seluruhnya utuh, dengan sedikit atau tanpa karat sama sekali. Kondisi ini biasa ditemukan pada baja baru yang belum lama keluar dari proses produksi dan belum terekspos cuaca dalam waktu lama.
Rust Grade B: Mill Scale Mulai Terkelupas dan Berkarat
Pada rust grade B, lapisan mill scale sudah mulai terkelupas atau retak akibat proses karat yang berjalan di bawahnya. Sebagian permukaan sudah menunjukkan bercak karat, meski mill scale asli masih dominan menutupi sebagian besar area.
Rust Grade C: Mill Scale Hilang, Karat Merata
Rust grade C menandakan mill scale sudah hilang sepenuhnya, tergantikan oleh lapisan karat yang menutupi permukaan secara merata. Pada tahap ini, permukaan baja bisa dilihat dengan mata telanjang tanpa sisa mill scale, meski belum ada lubang pitting yang signifikan.
Rust Grade D: Karat Dalam dengan Lubang Pitting
Kondisi paling parah dalam klasifikasi ini adalah rust grade D, ditandai lapisan karat yang sudah cukup dalam sehingga meninggalkan lubang pitting yang terlihat jelas pada permukaan baja. Baja dalam kondisi ini umumnya sudah terekspos cuaca dan kelembapan dalam jangka waktu lama tanpa perlindungan.
Konsekuensi praktisnya, baja dengan rust grade D membutuhkan waktu dan konsumsi abrasive jauh lebih besar untuk mencapai grade kebersihan Sa yang sama dibanding baja rust grade A, karena volume kontaminan yang perlu diangkat jauh lebih banyak.
Empat Tingkat Kebersihan Sa: Dari Sa 1 hingga Sa 3
Dengan memahami titik awal di atas, keempat tingkat kebersihan Sa berikut ini bisa dipahami sebagai tahapan pengangkatan kontaminan yang semakin menyeluruh.
Sa 1, Light Blast Cleaning
Sa 1 adalah tingkat paling ringan, di mana proses blasting hanya menghilangkan kotoran lepas, debu, dan sebagian kecil kontaminan permukaan. Mill scale dan karat yang menempel kuat pada permukaan masih boleh terlihat setelah proses ini selesai. Grade ini jarang dipakai untuk proyek coating berkualitas tinggi, tapi kadang cukup untuk aplikasi yang tidak terlalu kritis terhadap korosi.
Sa 2, Thorough Blast Cleaning
Pada Sa 2, sebagian besar mill scale, karat, dan kontaminan lain sudah terangkat, meninggalkan permukaan yang sedikit menunjukkan sisa bekas karat berupa noda samar. Tingkat ini cukup untuk beberapa sistem coating dengan tuntutan proteksi menengah, meski tidak seketat Sa 2.5.
Sa 2.5, Very Thorough Blast Cleaning (Near White Metal)
Sa 2.5 mengharuskan hampir seluruh kontaminan hilang, dengan sisa noda yang hanya boleh berupa bintik atau garis tipis yang tersebar merata, bukan area luas yang masih berkarat. Julukan internasionalnya, near white metal, menggambarkan permukaan yang mendekati warna metalik bersih meski belum benar-benar sempurna. Sebagaimana dibahas di artikel surface profile blasting, pencapaian grade Sa yang tinggi tidak otomatis berarti profil permukaannya sudah memadai untuk sistem coating tertentu; keduanya perlu diverifikasi secara terpisah.
Sa 3, Blast Cleaning to Visually Clean Steel (White Metal Blast)
Sa 3 merupakan grade tertinggi dan paling ketat, di mana seluruh permukaan harus terlihat bersih secara metalik merata tanpa sisa noda apa pun, bahkan di bawah pengamatan cahaya yang cukup terang. Julukannya, white metal blast, mencerminkan tuntutan hasil akhir yang nyaris sempurna. Karena tingkat kesulitannya, Sa 3 biasanya hanya diminta untuk sistem coating dengan tuntutan proteksi paling tinggi, seperti lapisan immersion pada tangki penyimpanan bahan kimia agresif.
Padanan Sa dengan Standar SSPC (Amerika Serikat)
Di luar sistem ISO yang berasal dari Eropa, Amerika Serikat memiliki sistem klasifikasi serupa yang diterbitkan oleh AMPP (gabungan NACE dan SSPC) dengan kode SSPC-SP. Meski cara penulisan dan sebagian kriteria detailnya berbeda, keempat grade tersebut punya padanan yang cukup dekat dengan sistem Sa:
| Standar ISO (Sa) | Standar SSPC | Nama Umum |
|---|---|---|
| Sa 1 | SSPC-SP 7 | Brush-Off Blast Cleaning |
| Sa 2 | SSPC-SP 6 | Commercial Blast Cleaning |
| Sa 2.5 | SSPC-SP 10 | Near-White Metal Blast Cleaning |
| Sa 3 | SSPC-SP 5 | White Metal Blast Cleaning |
Padanan ini kerap dipakai dalam spesifikasi proyek yang melibatkan klien atau kontraktor internasional, terutama proyek migas dan perkapalan yang mengacu pada standar Amerika. Meski begitu, kriteria evaluasi visual di antara kedua sistem tidak sepenuhnya identik, sehingga proyek dengan spesifikasi ketat sebaiknya menyebutkan standar acuan secara eksplisit, bukan hanya menyebut angka Sa atau kode SSPC tanpa konteks.
Menentukan Grade yang Tepat Berdasarkan Kategori Korosivitas Lingkungan
Alih-alih memilih grade Sa secara sembarangan atau selalu meminta grade tertinggi demi “keamanan”, pendekatan yang lebih tepat adalah menyesuaikan grade dengan kategori korosivitas lingkungan tempat struktur akan beroperasi, sebagaimana diklasifikasikan dalam standar ISO 12944.
Struktur yang berada di lingkungan dengan korosivitas rendah, seperti gudang tertutup di daerah kering, umumnya cukup dengan Sa 2 dan sistem coating standar. Sebaliknya, struktur yang terpapar lingkungan korosivitas tinggi, seperti area splash zone di dermaga, anjungan lepas pantai, atau tangki penyimpanan bahan kimia, hampir selalu mensyaratkan Sa 2.5 atau bahkan Sa 3, dipadukan dengan sistem coating multi-layer yang lebih tebal.
Pendekatan ini juga berkaitan erat dengan jenis abrasive yang dipilih. Struktur baja tebal di lingkungan korosif berat, misalnya, umumnya membutuhkan kombinasi abrasive agresif seperti steel grit untuk mencapai grade tinggi dalam waktu efisien, sebagaimana dibahas pada artikel cara memilih abrasive berdasarkan material substrat. Menentukan grade sejak tahap perencanaan, bukan menunggu keputusan dadakan di lapangan, membantu memastikan kombinasi abrasive, waktu pengerjaan, dan anggaran proyek sudah selaras sebelum pekerjaan dimulai.
Beberapa hal praktis yang perlu dipertimbangkan saat menentukan grade untuk suatu proyek:
- Kategori korosivitas lingkungan operasional struktur, mengacu pada klasifikasi C1 hingga C5 dalam ISO 12944
- Rekomendasi grade minimum dari Technical Data Sheet sistem coating yang akan diaplikasikan
- Kondisi rust grade awal permukaan baja, yang memengaruhi waktu dan biaya pencapaian grade target
- Standar yang diminta klien atau regulator, termasuk apakah mengacu pada sistem ISO, SSPC, atau keduanya sekaligus
- Anggaran dan tenggat waktu proyek, mengingat grade yang lebih tinggi umumnya membutuhkan waktu pengerjaan dan konsumsi abrasive yang lebih besar
FAQ: Grade Blasting Sa
Apa itu Sa 2.5 dan kenapa jadi standar paling sering diminta?
Sa 2.5 adalah tingkat kebersihan blasting menurut ISO 8501-1 yang mensyaratkan hampir seluruh kontaminan hilang dari permukaan baja, dengan hanya noda ringan yang tersisa. Grade ini paling sering diminta karena menyeimbangkan kualitas hasil yang cukup tinggi dengan waktu pengerjaan yang masih realistis dibanding Sa 3.
Apa beda rust grade A, B, C, dan D?
Rust grade menggambarkan kondisi awal permukaan baja sebelum diblasting. Rust grade A menunjukkan mill scale yang masih utuh, rust grade B menunjukkan mill scale mulai terkelupas dengan bercak karat, rust grade C menunjukkan mill scale sudah hilang sepenuhnya dengan karat merata, dan rust grade D menunjukkan karat yang sudah dalam hingga membentuk lubang pitting.
Apa padanan Sa 2.5 dalam standar SSPC Amerika Serikat?
Padanan Sa 2.5 dalam standar SSPC adalah SSPC-SP 10, yang dikenal dengan nama Near-White Metal Blast Cleaning. Meski konsepnya serupa, kriteria evaluasi visual di antara kedua sistem tidak sepenuhnya identik, sehingga proyek dengan spesifikasi ketat sebaiknya menyebutkan standar acuan secara eksplisit.
Bagaimana cara menentukan grade Sa yang tepat untuk suatu proyek?
Penentuan grade sebaiknya mempertimbangkan kategori korosivitas lingkungan operasional struktur, rekomendasi minimum dari Technical Data Sheet sistem coating yang dipakai, kondisi rust grade awal permukaan, serta standar yang diminta klien atau regulator. Struktur di lingkungan korosivitas tinggi umumnya membutuhkan grade lebih tinggi seperti Sa 2.5 atau Sa 3.
Apakah rust grade awal memengaruhi grade Sa yang bisa dicapai?
Rust grade awal tidak membatasi grade Sa akhir yang bisa dicapai, karena semua rust grade pada dasarnya bisa diproses hingga mencapai Sa 3 dengan waktu dan usaha yang cukup. Yang dipengaruhi adalah waktu pengerjaan dan konsumsi abrasive: baja dengan rust grade D membutuhkan proses jauh lebih lama dan lebih banyak media abrasive dibanding baja rust grade A untuk mencapai grade kebersihan yang sama.
Butuh bantuan menentukan kombinasi abrasive dan estimasi kebutuhan material untuk mencapai grade Sa tertentu pada proyek Anda? Tim teknis BlastHub ID siap membantu menghitung kebutuhan sesuai kondisi rust grade dan target spesifikasi proyek.