Sebuah proyek coating tangki penyimpanan pernah dinyatakan lolos inspeksi visual dengan standar Sa 2.5 — permukaannya terlihat bersih, bebas karat, sesuai foto acuan. Delapan bulan kemudian, lapisan coating mulai mengelupas di beberapa titik saat pull-off test rutin dilakukan. Penyebabnya bukan kontaminasi atau kesalahan aplikasi cat, melainkan profil permukaan yang ternyata terlalu dangkal untuk sistem coating yang dipakai — sesuatu yang tidak pernah terdeteksi karena tim lapangan hanya memverifikasi kebersihan, bukan kedalaman profilnya.
Surface profile blasting adalah tekstur mikroskopik yang terbentuk di permukaan logam akibat benturan partikel abrasive — pola pegunungan dan lembah kecil yang menjadi tempat coating “mengunci” secara mekanis. Artikel ini membahas kenapa profil ini sama pentingnya dengan kebersihan permukaan, dan bagaimana memverifikasinya dengan benar di lapangan.
Apa Itu Surface Profile dalam Konteks Blasting?
Surface profile, atau sering disebut anchor pattern, adalah hasil dari benturan partikel abrasive yang membentuk cekungan dan tonjolan mikroskopik di permukaan substrat. Setiap partikel yang menghantam permukaan meninggalkan jejak berupa lekukan kecil — dan kumpulan lekukan ini, jika diukur secara agregat, membentuk apa yang disebut profil permukaan.
Profil ini bukan sekadar efek samping dari proses blasting, melainkan tujuan teknis yang disengaja. Semakin kasar dan dalam profil yang terbentuk (dalam batas yang sesuai spesifikasi), semakin luas permukaan kontak yang tersedia bagi coating untuk mengikat secara mekanis ke substrat.
Kenapa Profil Berbeda dari Standar Kebersihan Sa
Ini adalah kesalahpahaman paling umum di lapangan. Standar Sa — yang sudah dibahas mendalam saat membahas dasar-dasar sandblasting — murni mengukur seberapa bersih permukaan dari kontaminan seperti karat, mill scale, dan minyak, dinilai secara visual dibanding foto standar acuan. Standar ini sama sekali tidak mengukur seberapa dalam atau kasar tekstur permukaan yang terbentuk.
Sebuah permukaan bisa saja terlihat sangat bersih (memenuhi Sa 2.5 atau bahkan Sa 3) tapi profilnya nyaris datar — misalnya jika abrasive yang dipakai terlalu halus atau tekanan blasting terlalu rendah. Sebagaimana dibahas di artikel cara memilih abrasive berdasarkan substrat, setiap kombinasi abrasive dan tekanan menghasilkan karakter profil yang berbeda — dan kebersihan permukaan tidak otomatis menjamin profil yang memadai.
Mekanisme Adhesi Coating dan Peran Anchor Pattern
Adhesi coating pada dasarnya bekerja lewat dua mekanisme: ikatan kimia (chemical bonding) antara resin dan permukaan substrat, serta ikatan mekanis (mechanical interlocking) yang terbentuk ketika coating cair mengalir ke dalam celah-celah profil permukaan sebelum mengeras. Semakin kasar profilnya, semakin besar luas permukaan kontak yang tersedia, dan semakin kuat potensi ikatan mekanis yang terbentuk — mirip seperti mengapa permukaan kayu yang diamplas kasar lebih mudah dicat rapat dibanding permukaan kayu yang licin mengkilap.
Tapi hubungan ini tidak linear tanpa batas. Ada titik optimal untuk setiap sistem coating, dan menyimpang ke arah manapun dari titik itu — terlalu dangkal atau terlalu dalam — sama-sama berisiko menyebabkan kegagalan adhesi.
Risiko Profil Terlalu Dangkal
Profil yang terlalu dangkal (Ra atau Rz di bawah spesifikasi minimum) memberikan luas permukaan kontak yang minim bagi coating untuk mengikat secara mekanis. Ikatan yang terbentuk kemudian bergantung hampir sepenuhnya pada adhesi kimia, yang jauh lebih rentan gagal terhadap tekanan mekanis, perubahan suhu, atau paparan kelembapan jangka panjang — persis seperti kasus tangki penyimpanan di awal artikel ini.
Risiko Profil Terlalu Dalam
Ini justru sering diabaikan karena intuisi umum mengira “semakin kasar semakin baik”. Padahal profil yang berlebihan (melebihi spesifikasi maksimum sistem coating) menciptakan puncak-puncak tajam yang berisiko tidak tertutup sempurna oleh lapisan coating tipis — kondisi yang disebut peak exposure, di mana ujung logam tetap terekspos meski DFT (dry film thickness) di area sekitarnya sudah sesuai spesifikasi. Titik-titik terekspos ini menjadi lokasi awal munculnya karat meski sebagian besar area lain terlindungi sempurna. Profil berlebihan juga meningkatkan konsumsi cat karena lembah-lembah profil yang dalam butuh lebih banyak material untuk terisi merata.
Parameter Pengukuran Profil: Ra, Rz, dan Rmax
Tiga parameter utama dipakai untuk mengkuantifikasi surface profile secara objektif:
- Ra (Roughness Average) — rata-rata deviasi ketinggian profil dari garis tengah di sepanjang area pengukuran, memberikan gambaran umum kekasaran permukaan
- Rz (Mean Roughness Depth) — rata-rata jarak antara titik puncak tertinggi dan lembah terdalam dari beberapa segmen pengukuran, parameter yang paling umum dipakai dalam spesifikasi profil untuk coating industrial
- Rmax (Maximum Roughness Depth) — jarak tunggal terbesar antara puncak dan lembah yang terukur di seluruh area sampel, berguna untuk mendeteksi titik-titik ekstrem yang mungkin terlewat oleh rata-rata Rz
Ketiganya memberi informasi yang saling melengkapi. Rz biasanya jadi acuan utama spesifikasi proyek, tapi Rmax penting untuk mendeteksi anomali lokal — misalnya satu titik dengan profil jauh lebih dalam dari rata-rata yang berisiko menyebabkan peak exposure meski nilai Rz keseluruhan area masih dalam batas aman.
Metode Pengukuran Profil di Lapangan
Ada dua metode utama yang dipakai untuk memverifikasi surface profile di lapangan, masing-masing dengan kelebihan dan kondisi penggunaan yang berbeda.
Replica Tape (Testex Tape)
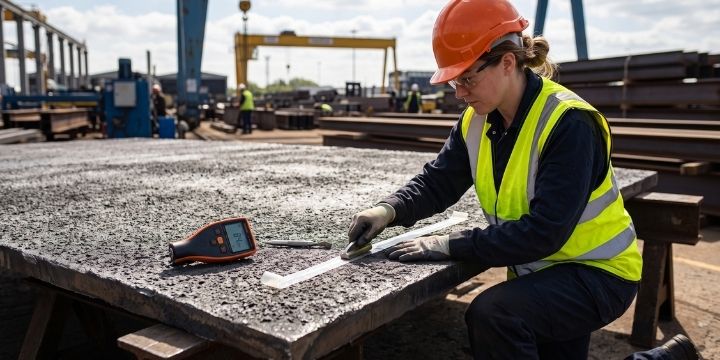
Testex tape adalah metode pengukuran profil yang paling banyak dipakai karena portabel dan relatif murah. Cara kerjanya: selembar pita berlapis film kompresibel ditempelkan ke permukaan yang sudah diblasting, lalu digosok dengan alat burnishing hingga lapisan film tercetak mengikuti kontur profil permukaan. Ketebalan hasil cetakan kemudian diukur menggunakan micrometer khusus (spring-loaded micrometer) untuk mendapatkan nilai profil dalam satuan mikron.
Metode ini cocok untuk area luas dan kondisi lapangan yang tidak selalu ideal, karena tidak membutuhkan kalibrasi elektronik dan bisa dipakai di area basah atau berdebu sekalipun.
Digital Profile Gauge (Elcometer 224)
Alat seperti Elcometer 224 mengukur profil secara langsung menggunakan probe jarum presisi yang menyentuh permukaan dan membaca kedalaman profil secara digital dalam hitungan detik, tanpa proses tempel-gosok seperti replica tape. Metode ini menawarkan kecepatan pembacaan yang jauh lebih tinggi dan data yang bisa langsung disimpan secara digital untuk dokumentasi proyek, tapi membutuhkan kalibrasi rutin dan lebih rentan terhadap kondisi permukaan yang tidak rata secara ekstrem.
Kapan Memakai Metode yang Mana
Replica tape lebih diandalkan untuk dokumentasi fisik yang bisa disimpan sebagai bukti fisik hasil pengukuran (tape yang sudah dicetak bisa diarsipkan), sementara digital gauge lebih efisien untuk proyek dengan volume titik pengukuran besar yang membutuhkan kecepatan dan integrasi data digital. Banyak proyek besar memakai kombinasi keduanya — digital gauge untuk pengecekan cepat rutin, replica tape untuk titik-titik kritis yang butuh dokumentasi fisik permanen.
Standar SSPC-PA 17 dan Cara Verifikasi Kesesuaian Profil
SSPC-PA 17, diterbitkan oleh AMPP (gabungan NACE dan SSPC), adalah standar yang secara spesifik mengatur prosedur penentuan kesesuaian profil permukaan baja terhadap spesifikasi proyek — mencakup jumlah titik pengukuran minimum per area, metode statistik untuk merata-ratakan hasil, dan kriteria penerimaan (acceptance criteria) berdasarkan hasil pengukuran tersebut.
Verifikasi yang sesuai SSPC-PA 17 umumnya melibatkan pengambilan sampel di beberapa titik representatif per area kerja, bukan hanya satu titik acak — karena profil permukaan hasil blasting secara alami tidak pernah benar-benar seragam di seluruh area, meski memakai abrasive dan tekanan yang sama. Rata-rata dari beberapa titik ini yang kemudian dibandingkan dengan spesifikasi minimum dan maksimum yang disyaratkan sistem coating.
Kesalahan Umum dalam Verifikasi Surface Profile
- Hanya mengandalkan inspeksi visual Sa tanpa mengukur profil sama sekali — kesalahan paling umum yang baru terdeteksi setelah coating mulai gagal, seperti kasus di awal artikel ini
- Mengukur profil hanya di satu titik per area kerja luas — tidak mewakili variasi profil yang sebenarnya terjadi di seluruh permukaan
- Tidak mengkalibrasi ulang digital profile gauge secara berkala — menghasilkan pembacaan yang menyimpang dari nilai sebenarnya tanpa disadari
- Mengabaikan nilai Rmax dan hanya fokus pada Rz rata-rata — berisiko melewatkan titik-titik ekstrem yang berpotensi menyebabkan peak exposure
- Tidak mendokumentasikan hasil pengukuran secara sistematis — menyulitkan investigasi jika terjadi kegagalan coating di kemudian hari
FAQ: Surface Profile Blasting
Apa itu surface profile dan kenapa berbeda dari kebersihan permukaan Sa?
Surface profile adalah tekstur mikroskopik (anchor pattern) yang terbentuk di permukaan akibat benturan abrasive, sementara Sa adalah standar visual yang mengukur tingkat kebersihan dari kontaminan seperti karat dan mill scale. Sebuah permukaan bisa saja bersih secara visual tapi profilnya tidak memadai untuk adhesi coating yang kuat.
Bagaimana cara mengukur surface profile menggunakan Testex tape?
Selembar replica tape ditempelkan ke permukaan yang sudah diblasting lalu digosok dengan alat burnishing hingga lapisan film tercetak mengikuti kontur profil. Hasil cetakan kemudian diukur ketebalannya menggunakan spring-loaded micrometer untuk mendapatkan nilai profil dalam satuan mikron.
Apa kelebihan Elcometer 224 dibanding replica tape?
Digital profile gauge seperti Elcometer 224 memberikan pembacaan langsung dan lebih cepat tanpa proses tempel-gosok, serta data bisa disimpan secara digital untuk dokumentasi. Namun alat ini butuh kalibrasi rutin, sementara replica tape menghasilkan bukti fisik yang bisa diarsipkan langsung.
Apa yang terjadi jika profil permukaan terlalu dalam?
Profil berlebihan menciptakan puncak-puncak tajam yang berisiko tidak tertutup sempurna oleh lapisan coating tipis (peak exposure), menjadi titik awal munculnya karat meski area sekitarnya terlindungi baik. Profil yang terlalu dalam juga meningkatkan konsumsi cat karena lembah profil yang dalam butuh lebih banyak material untuk terisi merata.
Apa isi standar SSPC-PA 17?
SSPC-PA 17 mengatur prosedur penentuan kesesuaian profil permukaan baja terhadap spesifikasi proyek, mencakup jumlah titik pengukuran minimum per area, metode statistik untuk merata-ratakan hasil, dan kriteria penerimaan berdasarkan hasil pengukuran tersebut. Standar ini diterbitkan oleh AMPP, badan gabungan NACE dan SSPC.
Butuh konsultasi terkait kombinasi abrasive dan tekanan blasting untuk mencapai target profil proyek Anda? Tim teknis BlastHub ID siap membantu memastikan spesifikasi profil terpenuhi sebelum aplikasi coating dimulai.