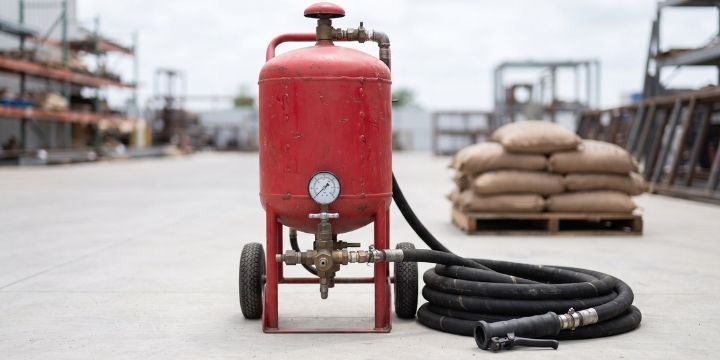
Secara fisika dan secara hukum, blast pot adalah bejana bertekanan. Di dalamnya tersimpan udara kompresor beserta abrasive, dan bejana itu bekerja berulang kali setiap hari pada tekanan tinggi sambil terus digerus oleh partikel keras yang mengalir melewati dindingnya. Status ini menentukan hampir semua hal tentang cara memakainya: urutan membuka dan menutup katup, interval perawatan, pemeriksaan ketebalan dinding, sampai kewajiban pemeriksaan berkala oleh pihak berwenang.
Banyak masalah di lapangan yang dikira kerusakan nozzle atau kompresor sebenarnya berawal dari blast pot yang tidak terawat: aliran abrasive putus-putus, kebocoran di tutup, atau tekanan yang turun tanpa sebab jelas. Artikel ini membedah komponen blast pot pressure, cara kerjanya, jadwal perawatan yang realistis, tabel penelusuran gejala, ketentuan pemeriksaan bejana tekan di Indonesia, dan hal-hal yang memengaruhi harga saat memilih unit baru.
Blast Pot sebagai Bejana Bertekanan: Konsekuensi bagi Cara Pakai dan Perawatan
Blast pot atau blast machine bekerja dengan prinsip yang sederhana. Bejana diisi abrasive, lalu ditutup dan diberi tekanan udara dari kompresor. Dalam keadaan bertekanan, abrasive dialirkan keluar melalui katup pengatur ke selang blasting, tempat ia bertemu aliran udara yang membawanya ke nozzle. Karena bejana dan selang berada pada tekanan yang sama, abrasive terdorong keluar secara kontinu tanpa terganggu perbedaan tekanan.
Konsekuensi dari desain ini ada tiga. Pertama, setiap bagian yang menahan tekanan, mulai dari dinding bejana sampai segel di tutup, harus dalam kondisi baik, karena kegagalan komponen bertekanan bisa berbahaya. Kedua, bagian yang dilewati abrasive akan aus lebih cepat dibanding bagian lain, sehingga perawatan harus berfokus di sana. Ketiga, perangkat keselamatan yang menghentikan aliran dan membuang tekanan dengan cepat bukan aksesori, melainkan bagian yang wajib berfungsi.
Empat Sistem dalam Satu Blast Pot
Cara paling mudah memahami blast pot adalah membaginya menjadi empat sistem yang masing-masing punya tugas jelas.
Sistem Pengisian: Fill Hole, Screen, dan Pop-Up Valve
Di bagian atas bejana terdapat lubang pengisian abrasive. Lubang ini biasanya dilengkapi screen atau saringan yang menahan kotoran, gumpalan, dan benda asing agar tidak ikut masuk dan menyumbat katup pengatur di bawah. Penutup lubang pengisian adalah pop-up valve, sebuah katup berbentuk sumbat yang terbuka saat bejana tidak bertekanan sehingga abrasive bisa dituang. Ketika udara bertekanan masuk, tekanan itu mendorong pop-up valve naik dan menekannya ke segel (pop-up seal) sehingga lubang pengisian tertutup rapat. Kondisi segel ini menentukan apakah bejana bisa mempertahankan tekanan, sehingga keausannya harus sering diperiksa.
Sistem Tekanan: Bejana, Inlet Udara, dan Pressure Gauge
Badan bejana, yang disebut juga pressure vessel, adalah bagian yang menahan tekanan. Udara dari kompresor masuk melalui jalur inlet, dan pressure gauge menampilkan tekanan di dalam bejana atau di jalur masuknya. Pelat nama pada bejana mencantumkan tekanan kerja maksimum yang diizinkan, dan tekanan blasting sehari-hari umumnya berada jauh di bawah angka itu. Di bagian bawah terdapat saluran pembuangan untuk mengeluarkan kondensat, yaitu air yang terbentuk dari udara terkompresi. Hand hole atau lubang inspeksi tersedia pada beberapa model untuk melihat dan membersihkan bagian dalam.
Sistem Pengatur Aliran: Metering Valve dan Mixing Point
Di dasar bejana terdapat metering valve, katup yang mengatur seberapa banyak abrasive yang dilepas ke aliran udara. Abrasive turun karena gravitasi dan tekanan, melewati katup, lalu bertemu aliran udara di titik pencampuran (mixing point) sebelum masuk ke blast hose. Katup ini bisa manual atau digerakkan secara pneumatik, dan bentuk bukaannya dirancang untuk jenis abrasive tertentu. Karena seluruh abrasive melewatinya, metering valve termasuk komponen yang paling cepat aus.
Sistem Keselamatan: Deadman Valve, Safety Valve, dan Kopling Selang
Deadman valve atau remote control berupa pegangan di dekat nozzle yang harus ditahan terus selama blasting berlangsung. Begitu pegangan dilepas, jalur kontrol memutus aliran udara dan membuang tekanan sehingga aliran abrasive berhenti. Fungsi ini penting untuk situasi ketika operator kehilangan kendali atas selang, misalnya terjatuh. Ketentuan keselamatan blasting pada umumnya mensyaratkan perangkat ini, dan sistemnya harus diuji berkala.
Selain itu, safety valve atau pressure relief valve melindungi bejana dari tekanan berlebih. Sambungan selang memakai kopling dengan pin pengunci, dan kabel penahan (whip check) dipasang untuk mencegah selang menyabet jika kopling terlepas. Rangkaian ini terdengar sepele, tetapi selang bertekanan yang lepas adalah salah satu penyebab cedera paling serius di area blasting.
Urutan Kerja Blast Pot dari Pengisian hingga Penghentian
Urutan kerja yang konsisten mencegah sebagian besar gangguan. Berikut alur umumnya:
- Pastikan bejana tidak bertekanan dan pop-up valve terbuka, lalu periksa segel dan screen sebelum mengisi.
- Isi abrasive yang kering dan bersih melalui screen, jangan melampaui batas isi.
- Hubungkan selang blasting dan kontrol deadman, dan periksa seluruh pin pengunci serta kabel penahan.
- Alirkan udara dari kompresor sampai bejana mencapai tekanan kerja, dan perhatikan apakah ada kebocoran di tutup.
- Buka metering valve secara bertahap sambil mengamati keluaran di nozzle, lalu atur sampai aliran stabil.
- Saat berhenti, lepas deadman agar aliran berhenti dan tekanan dibuang, lalu tutup metering valve dan pastikan bejana benar-benar tidak bertekanan sebelum membuka tutup.
Mengatur Metering Valve untuk Campuran Abrasive dan Udara
Pengaturan metering valve menentukan rasio abrasive terhadap udara. Jika terlalu terbuka, aliran menjadi berdenyut, selang berisiko tersumbat, dan kecepatan partikel menurun sehingga pembersihan justru lambat. Jika terlalu menutup, pembersihan lambat karena terlalu sedikit partikel yang menghantam permukaan, dan nozzle bekerja seperti semprotan udara. Titik yang baik dicari dengan mengamati pancaran di nozzle: aliran abrasive terlihat konstan, tidak berdenyut, dan profil permukaan hasil blasting seragam. Pengaturan ini perlu disesuaikan ulang saat jenis atau ukuran abrasive berganti.
Pengaruh Kelembapan dan Kualitas Udara
Kelembapan adalah musuh utama aliran abrasive. Abrasive yang lembap menggumpal, menyumbat screen, dan tersangkut di metering valve. Udara kompresor yang membawa uap air juga membasahi abrasive di dalam bejana. Karena itu abrasive harus disimpan kering dan tertutup, dan jalur udara perlu dilengkapi separator air serta pembuangan kondensat berkala. Pada metode yang memang melibatkan air, seperti yang dibahas pada artikel dry blasting vs wet blasting, konfigurasi blast pot dan abrasive yang dipakai berbeda dan tidak bisa dipertukarkan begitu saja dengan unit untuk abrasive kering.
Penanganan Abrasive Sebelum Masuk ke Bejana
Performa blast pot sangat dipengaruhi kondisi abrasive yang dimasukkan. Simpan abrasive di tempat kering, di atas palet, dan dalam kemasan tertutup. Karung yang menyerap air dari tanah atau hujan adalah sumber gumpalan yang paling sering ditemukan di lapangan, dan gumpalan inilah yang kemudian menyumbat screen dan metering valve.
Sebelum dituang, lakukan pengecekan sederhana: genggam segenggam abrasive. Abrasive kering akan mengalir bebas dari telapak tangan, sedangkan yang tetap menggumpal atau meninggalkan rasa lembap sebaiknya dijemur atau diganti. Ukuran partikel juga perlu cocok dengan bukaan metering valve. Partikel yang terlalu halus cenderung mengalir tak terkendali, sedangkan yang terlalu kasar mudah tersangkut di bukaan katup.
Karakter abrasive berbeda-beda sehingga setelan katup tidak bisa disamakan. Media baja jauh lebih berat daripada garnet atau glass bead, jadi pada bukaan yang sama laju alirnya berbeda dan pengaturan metering valve perlu dicari ulang setiap kali jenis abrasive berganti. Hindari mencampur jenis atau mesh yang berbeda dalam satu bejana, karena aliran menjadi tidak konsisten dan profil permukaan hasil blasting tidak seragam. Jika abrasive bekas pakai dipakai ulang, ayak lebih dulu untuk membuang serpihan, kotoran, dan pecahan halus.
Blast Pot pada Sistem Blasting yang Berbeda
Blast pot tidak hanya dipakai pada blasting terbuka konvensional. Pada sistem daur ulang seperti yang diuraikan pada artikel vacuum blasting, blast pot tetap menjadi sumber abrasive, tetapi pengisiannya datang dari hopper di atasnya yang menerima abrasive hasil pembersihan dari recycler. Artinya siklus buka tutup pop-up valve bisa jauh lebih sering, dan keausan segel serta metering valve perlu diperhatikan lebih rutin.
Pada pekerjaan di tempat dengan akses sempit, ukuran dan bobot bejana ikut menentukan. Unit kecil lebih mudah dipindahkan tetapi harus sering diisi ulang, sedangkan unit besar menyuplai abrasive lebih lama tetapi membutuhkan alat angkut dan area penempatan yang memadai.
Jadwal Perawatan Berdasarkan Interval
Perawatan yang efektif adalah perawatan yang dijadwalkan, bukan yang menunggu gangguan. Daftar berikut bisa disesuaikan dengan intensitas pemakaian.
Setiap Shift
- Periksa segel pop-up valve dari retak, aus, atau tertanam abrasive, dan bersihkan permukaan dudukannya
- Bersihkan screen dari gumpalan dan benda asing
- Buang kondensat dari bejana dan separator udara
- Periksa kopling, pin pengunci, dan kabel penahan selang
- Uji fungsi deadman valve, pastikan aliran berhenti ketika pegangan dilepas
Mingguan
- Periksa keausan metering valve dan pastikan gerakannya lancar
- Periksa selang blasting dari retak, gelembung, atau penipisan di sekitar kopling
- Periksa jalur kontrol deadman dari kebocoran dan kerusakan
- Bersihkan debu dan abrasive yang menumpuk di sekitar katup dan sambungan
Tahunan atau Sesuai Jam Operasi
- Ukur ketebalan dinding bejana, terutama area di sekitar saluran keluar dan dasar bejana yang paling sering tergerus abrasive, menggunakan ultrasonic thickness gauge
- Uji fungsi safety valve dan kalibrasi atau ganti pressure gauge
- Lakukan pemeriksaan bagian dalam bejana melalui lubang inspeksi
- Catat seluruh hasil pemeriksaan dan penggantian komponen sebagai riwayat unit
Penyimpanan juga bagian dari perawatan. Setelah selesai dipakai, bejana dikosongkan dari tekanan, kondensat dibuang, tutup dibiarkan terbuka agar bagian dalam kering, dan unit dilindungi dari hujan.
Tabel Penelusuran Gejala Umum
| Gejala | Kemungkinan Penyebab | Tindakan |
|---|---|---|
| Abrasive tidak keluar | Metering valve tertutup atau tersumbat, screen tersumbat, abrasive lembap | Buang tekanan, bersihkan katup dan screen, ganti abrasive kering |
| Aliran abrasive berdenyut | Metering valve terlalu terbuka, abrasive lembap, selang tertekuk | Kurangi bukaan, periksa kadar air, luruskan selang |
| Tekanan tidak naik di bejana | Segel pop-up valve aus, kebocoran di sambungan, pasokan udara kurang | Periksa segel dan sambungan, cek kapasitas kompresor |
| Bocor di sekitar tutup | Segel retak atau tertanam abrasive, dudukan kotor | Bersihkan dudukan, ganti segel |
| Aliran tidak berhenti saat deadman dilepas | Jalur kontrol bocor atau tersumbat, katup kontrol rusak | Hentikan operasi, perbaiki sebelum dipakai lagi |
| Abrasive terlalu cepat habis | Metering valve aus atau terlalu terbuka | Periksa keausan, atur ulang bukaan |
Bejana Tekan dan Kewajiban Pemeriksaan di Indonesia
Karena blast pot menampung udara bertekanan, secara prinsip unit ini termasuk bejana tekan. Di Indonesia, keselamatan bejana tekanan diatur dalam Peraturan Menteri Ketenagakerjaan Nomor 37 Tahun 2016 tentang keselamatan dan kesehatan kerja bejana tekanan dan tangki timbun, yang mencakup persyaratan konstruksi, pemeriksaan, pengujian, dan pengaman. Peraturan tersebut tercatat berlaku dan menggantikan ketentuan lama tentang bejana tekanan dari tahun 1982. Cakupan penerapannya pada unit tertentu, termasuk jenis dan ukuran blast pot yang dipakai, sebaiknya dikonfirmasi kepada ahli K3 atau perusahaan jasa K3 yang berwenang.
Sertifikasi ASME dan Kode Konstruksi
Banyak blast pot dibuat mengikuti kode konstruksi bejana tekan, dan yang paling dikenal adalah ASME Boiler and Pressure Vessel Code yang diterbitkan oleh ASME. Bejana yang dibuat sesuai kode ini ditandai dengan stempel pada pelat nama dan dilengkapi dokumen data pabrikan. Sertifikasi ini memberi dasar bahwa material, pengelasan, dan pengujian tekanan bejana telah memenuhi persyaratan yang diakui secara internasional. Untuk proyek dengan klien migas atau perkapalan, dokumen seperti ini sering diminta saat peralatan didaftarkan ke lokasi kerja.
Riksa Uji Berkala
Pemeriksaan dan pengujian berkala atau riksa uji dilakukan oleh pihak yang berkompeten sesuai peraturan, bukan oleh operator sendiri, dan hasilnya dicatat dalam laporan serta dilampirkan pada unit. Jadwal yang tepat mengikuti ketentuan pada peraturan dan hasil pemeriksaan sebelumnya. Pemeriksaan ketebalan dinding secara internal tetap perlu dilakukan di antara pemeriksaan resmi, karena erosi oleh abrasive bisa mengurangi ketebalan jauh lebih cepat dibanding bejana udara biasa.
Memilih Blast Pot yang Sesuai Kebutuhan Proyek
Kapasitas dan Jumlah Outlet
Kapasitas bejana menentukan berapa lama blasting bisa berjalan sebelum pengisian ulang. Unit kecil cocok untuk pekerjaan perbaikan setempat dan area sempit, sedangkan unit besar mengurangi jeda pengisian pada proyek luas seperti lambung kapal dan tangki. Blast pot dengan satu outlet melayani satu operator, sementara model dua outlet bisa melayani dua operator sekaligus, dengan syarat suplai udara dan abrasive memadai untuk keduanya.
Pasokan Udara
Kapasitas blast pot harus sepadan dengan kompresor dan nozzle. Nozzle yang lebih besar menyedot lebih banyak udara dan abrasive, sehingga kompresor yang kurang kuat membuat tekanan di nozzle turun dan produktivitas ikut jatuh. Pemilihan nozzle akan dibahas tersendiri pada artikel berikutnya, tetapi prinsipnya sudah berlaku sekarang: blast pot, selang, nozzle, dan kompresor adalah satu sistem yang harus diselaraskan.
Faktor yang Memengaruhi Harga Blast Pot Pressure
Rentang harga blast pot cukup lebar karena beberapa faktor berikut:
- Kapasitas bejana. Semakin besar volume dan tebal dinding, semakin banyak material dan pengelasan yang dibutuhkan.
- Sertifikasi dan dokumentasi. Unit yang dibuat dan diuji sesuai kode bejana tekan dengan dokumen lengkap umumnya lebih mahal dibanding unit tanpa sertifikasi yang jelas, tetapi lebih mudah diterima oleh klien industri besar.
- Kualitas komponen. Metering valve, pop-up valve, dan segel dari material tahan abrasi memperpanjang umur pakai, sehingga biaya pergantian lebih rendah dalam jangka panjang.
- Jenis kontrol. Sistem kontrol deadman pneumatik atau elektrik dengan komponen yang lebih lengkap menambah harga dibanding sistem yang paling sederhana.
- Jumlah outlet dan aksesori. Model dua outlet, roda atau skid, saringan tambahan, dan separator udara menambah nilai paket.
- Ketersediaan suku cadang. Unit dengan suku cadang mudah didapat mengurangi risiko waktu henti, dan ini sering tidak terlihat di harga awal.
Perbandingan harga sebaiknya tidak berhenti di label harga unit. Hitung juga umur komponen aus, ketersediaan segel dan katup pengganti, dan kemudahan servis, karena blast pot yang berhenti di tengah proyek membuat tim blasting, kompresor, dan jadwal coating ikut berhenti.
FAQ: Blast Pot Pressure
Apa fungsi pop-up valve pada blast pot?
Pop-up valve menutup lubang pengisian abrasive di bagian atas bejana. Saat bejana tidak bertekanan katup ini terbuka agar abrasive bisa dituang, dan ketika udara bertekanan masuk, tekanan itu menekan katup ke segelnya sehingga bejana tertutup rapat. Segel yang aus membuat bejana tidak bisa mempertahankan tekanan.
Apa fungsi deadman valve dan kenapa wajib ada?
Deadman valve adalah pegangan kontrol di dekat nozzle yang harus ditahan selama blasting. Jika pegangan dilepas, aliran udara dan abrasive berhenti dan tekanan dibuang. Perangkat ini melindungi operator dan orang di sekitar ketika selang lepas dari kendali, dan ketentuan keselamatan blasting pada umumnya mensyaratkannya.
Kenapa abrasive keluar putus-putus dari blast pot?
Penyebab paling umum adalah abrasive yang lembap, screen atau metering valve yang tersumbat, bukaan metering valve yang terlalu besar, dan selang yang tertekuk. Periksa kadar air abrasive, bersihkan screen dan katup, lalu atur ulang bukaan sambil mengamati keluaran di nozzle.
Apakah blast pot termasuk bejana tekan yang wajib diperiksa berkala?
Secara prinsip ya, karena blast pot menampung udara bertekanan. Ketentuan bejana tekanan di Indonesia diatur dalam Permenaker Nomor 37 Tahun 2016. Penerapan pada unit tertentu sebaiknya dikonfirmasi kepada ahli K3 atau perusahaan jasa K3 yang berwenang.
Apa bedanya blast pot satu outlet dan dua outlet?
Blast pot satu outlet melayani satu operator, sedangkan dua outlet bisa melayani dua operator dari satu bejana. Model dua outlet menghemat peralatan tetapi menuntut suplai udara dan abrasive yang cukup untuk dua nozzle sekaligus.
Berapa kapasitas blast pot yang cocok untuk proyek saya?
Tergantung luas area, ukuran nozzle, dan seberapa sering pengisian ulang bisa ditoleransi. Proyek luas dengan satu atau dua operator biasanya diuntungkan oleh bejana besar yang mengurangi jeda pengisian, sedangkan pekerjaan setempat di area sempit lebih cocok dengan unit kecil yang mudah dipindahkan.
Butuh blast pot, nozzle, selang, dan aksesori blasting dengan stok yang jelas untuk proyek Anda? Tim teknis BlastHub ID siap membantu menyesuaikan kapasitas blast pot dengan kompresor, nozzle, dan abrasive yang akan dipakai.