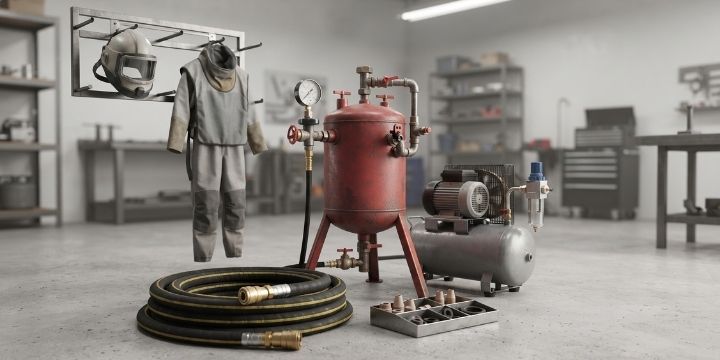
Workshop yang mulai berpikir membeli unit blasting sendiri hampir selalu memulai dari pertanyaan yang salah: blast pot berapa liter yang harus dibeli. Pertanyaan yang lebih menentukan justru ada di sisi lain lantai bengkel, yaitu kompresor yang sudah dimiliki. Blast pot hanyalah wadah pengatur aliran abrasive. Tenaga yang benar-benar membatasi seberapa cepat pekerjaan selesai adalah volume udara yang bisa dihasilkan kompresor, dan volume itu menentukan ukuran nozzle yang bisa dipakai secara efektif.
BlastHub ID menjual blast pot dan peralatan sandblasting untuk workshop dan kontraktor di Sidoarjo. Artikel ini membahas cara menyusun paket peralatan mulai dari kompresor yang sudah ada, bukan dari katalog. Pembahasan skala turnaround multi-operator di Gresik dan kualitas rantai udara untuk kontraktor sudah ada di ulasan terpisah, sedangkan artikel ini menyasar workshop yang baru memulai atau ingin meningkatkan kemampuan blasting internal.
Mulai dari Kompresor, Bukan dari Blast Pot
Urutan berpikir yang efisien dimulai dari sumber tenaga. Kompresor menentukan berapa banyak udara yang tersedia, udara menentukan ukuran nozzle, dan nozzle menentukan berapa cepat permukaan bisa dibersihkan. Blast pot hanya perlu cukup besar untuk melayani nozzle itu tanpa terlalu sering berhenti diisi ulang.
Kompresor Menentukan Nozzle, Nozzle Menentukan Produktivitas
Nozzle dengan lubang lebih besar mengalirkan lebih banyak abrasive dan udara, sehingga membersihkan area lebih luas per menit, tetapi juga menghabiskan lebih banyak udara. Bila kompresor tidak mampu menyuplai kebutuhan udara nozzle, tekanan di ujung nozzle turun dan energi tumbukan abrasive melemah. Hasilnya, nozzle besar pada kompresor kecil justru lebih lambat dibanding nozzle yang ukurannya pas. Kesalahan ini sangat umum di workshop yang membeli nozzle besar karena mengira lebih besar selalu lebih cepat.
Kompresor Bengkel yang Ada: Nozzle Mana yang Bisa Dilayani
Sebagai gambaran kasar, kebutuhan udara nozzle pada tekanan kerja sekitar 100 psi meningkat cepat seiring ukuran lubang. Angka berikut hanya acuan umum, dan tabel resmi dari pabrikan nozzle tetap menjadi rujukan utama.
| Nomor Nozzle | Diameter Lubang | Kebutuhan Udara Kasar | Gambaran Penggunaan |
|---|---|---|---|
| No. 2 | 1/8 inci | Sekitar 20 CFM | Pekerjaan sangat kecil, komponen kecil, perbaikan setempat |
| No. 3 | 3/16 inci | Sekitar 45 CFM | Komponen kecil hingga menengah, area terbatas |
| No. 4 | 1/4 inci | Sekitar 80 CFM | Pekerjaan menengah, struktur ringan |
| No. 5 | 5/16 inci | Sekitar 135 CFM | Struktur lebih besar, membutuhkan kompresor berkapasitas besar |
| No. 6 | 3/8 inci | Sekitar 200 CFM | Pekerjaan skala besar dengan kompresor industri |
Untuk memperkirakan kapasitas kompresor yang sudah ada, aturan praktis yang sering dipakai adalah kompresor piston menghasilkan kira-kira 3 hingga 4 CFM per tenaga kuda (HP) pada tekanan kerja blasting. Kompresor bengkel berdaya belasan HP karena itu umumnya menghasilkan puluhan CFM, yang berarti cocok untuk nozzle nomor 2 hingga nomor 3, dan hanya pada kompresor yang lebih besar untuk nomor 4 ke atas. Angka ini bervariasi menurut jenis dan kondisi kompresor, sehingga label kapasitas dari pabrikan kompresor perlu dicek langsung.
Menyisakan Margin untuk Kehilangan Tekanan
Kebutuhan udara nozzle tidak sama dengan kapasitas yang boleh dipakai penuh. Hose panjang, sambungan, dan filter menambah kehilangan tekanan, sehingga kompresor sebaiknya memiliki margin cadangan di atas kebutuhan nozzle. Pada praktiknya, memilih nozzle satu ukuran lebih kecil dari batas teoritis kompresor sering menghasilkan tekanan di ujung nozzle yang lebih stabil dan hasil kerja yang lebih konsisten.
Pengetahuan tentang sistem udara bertekanan, termasuk cara menilai kapasitas dan efisiensi kompresor, tersedia dari asosiasi industri seperti CAGI yang menyediakan materi teknis dan pelatihan tentang sistem udara bertekanan.
Contoh Alur Keputusan: Workshop dengan Kompresor 15 HP
Contoh berikut memakai angka ilustratif untuk menunjukkan cara berpikirnya, bukan rekomendasi paket baku. Kapasitas nyata kompresor dan kebutuhan udara nozzle selalu dicek pada label dan tabel pabrikan.
Sebuah workshop fabrikasi memiliki kompresor piston 15 HP dan ingin mulai melakukan blasting sendiri untuk komponen dan struktur kecil.
- Perkirakan kapasitas udara. Dengan aturan kasar 3 hingga 4 CFM per HP, kompresor 15 HP menghasilkan sekitar 45 hingga 60 CFM.
- Cocokkan dengan nozzle. Nozzle nomor 3 membutuhkan sekitar 45 CFM, sehingga hanya pas di batas bawah kapasitas. Nozzle nomor 2 dengan kebutuhan sekitar 20 CFM memberi margin yang jauh lebih longgar.
- Putuskan margin. Karena hose dan sambungan menambah kehilangan tekanan, nozzle nomor 3 hanya realistis untuk satu operator dengan hose pendek. Untuk hasil paling stabil, nozzle nomor 2 atau nomor 3 dengan margin yang diperiksa langsung di lapangan adalah pilihan yang wajar.
- Pilih ukuran hose yang tidak membatasi. Hose dengan diameter dalam yang cukup besar untuk nozzle yang dipilih mencegah kehilangan tekanan tambahan.
- Pilih pot yang sepadan. Pot kecil hingga menengah cukup, karena kompresor tidak mampu melayani nozzle besar yang membuat pot besar berguna.
- Alokasikan anggaran ke sisi udara dan keselamatan. Moisture separator, air receiver tambahan bila diperlukan, dan perlengkapan operator lebih menentukan kualitas hasil daripada menambah ukuran pot.
Kesimpulannya, workshop ini tidak membutuhkan pot besar atau nozzle besar untuk memulai. Yang dibutuhkan adalah paket yang seimbang dengan kompresornya. Bila volume pekerjaan berkembang, langkah berikutnya adalah menambah kapasitas udara, bukan sekadar mengganti pot.
Memilih Kapasitas Blast Pot untuk Skala Workshop
Kapasitas pot menentukan seberapa lama operator bisa bekerja sebelum harus berhenti mengisi ulang abrasive. Untuk workshop, kapasitas kecil hingga menengah biasanya sudah cukup, karena batas sebenarnya ada pada udara dari kompresor.
| Kisaran Kapasitas Pot | Cocok untuk | Catatan |
|---|---|---|
| Kecil (sekitar 50 hingga 100 liter) | Kompresor kecil, nozzle kecil, pekerjaan komponen | Praktis dan mudah dipindah, tetapi sering berhenti untuk isi ulang bila nozzle besar |
| Menengah (sekitar 100 hingga 200 liter) | Kompresor menengah, nozzle nomor 3 hingga 4 | Keseimbangan yang umum dipilih workshop fabrikasi |
| Besar (di atas 200 liter) | Kompresor besar dan nozzle nomor 5 ke atas | Hanya efektif bila udara tersedia cukup, kalau tidak pot tidak akan pernah terkuras cepat |
Pot yang terlalu besar untuk kompresornya tidak menambah produktivitas. Kompresor yang sama tetap menghasilkan udara dalam jumlah yang sama, hanya saja pot lebih lama sebelum habis. Investasi lebih baik dialokasikan ke perbaikan sisi udara dan keselamatan operator daripada ke pot yang kapasitasnya melebihi kebutuhan.
Paket Awal Peralatan Blasting untuk Workshop
Untuk workshop yang baru memulai, penting membedakan mana yang harus ada sejak hari pertama dan mana yang bisa menyusul.
| Prioritas | Perlengkapan | Alasan |
|---|---|---|
| Wajib sejak awal (keselamatan) | Helm dengan suplai udara napas terpisah, pakaian pelindung, sarung tangan, remote control dengan deadman handle | Keselamatan operator tidak boleh menunggu anggaran |
| Wajib sejak awal (kualitas udara) | Moisture separator dan penampung kondensat, hose sesuai ukuran nozzle | Kelembapan dan minyak merusak abrasive dan hasil blasting |
| Inti sistem | Blast pot, metering valve, nozzle, hose, coupling | Komponen dasar untuk memulai kerja |
| Menyusul saat volume naik | Air receiver tambahan, nozzle cadangan, sistem recovery, penutup atau layar pengendali debu | Meningkatkan produktivitas dan menekan biaya abrasive |
Pembahasan rinci tentang rantai udara, udara napas untuk operator, dan daftar suku cadang yang sebaiknya selalu tersedia ada pada ulasan mengenai peralatan blasting untuk kontraktor. Prinsipnya sama untuk workshop di Sidoarjo: mulailah dari sisi udara dan keselamatan, lalu tambah kapasitas ketika volume pekerjaan sudah menuntut.
Blast Pot atau Alat Lain untuk Pekerjaan Kecil
Tidak semua pekerjaan kecil membutuhkan blast pot. Untuk workshop yang mayoritas mengerjakan komponen kecil, ada beberapa pilihan yang perlu dibandingkan.
| Pilihan | Kelebihan | Keterbatasan |
|---|---|---|
| Blast pot bertekanan | Efisien untuk area luas dan struktur, tekanan dan aliran abrasive terkendali | Kurang praktis untuk komponen kecil yang butuh finishing halus |
| Blast cabinet (kabinet tertutup) | Debu terkurung, abrasive bisa langsung dipakai ulang, cocok untuk komponen kecil | Ukuran benda kerja dibatasi oleh ukuran kabinet |
| Pekerjaan diserahkan ke jasa blasting pihak ketiga | Tanpa investasi awal | Tergantung jadwal dan biaya pihak lain, kontrol kualitas lebih terbatas |
Blast cabinet adalah pilihan lain di pasar untuk komponen kecil, dan artikel ini fokus pada blast pot. Pemilihan media untuk tiap jenis komponen, misalnya kapan glass bead lebih tepat dibanding garnet atau steel grit, dibahas pada ulasan tiga jenis material sandblasting untuk Sidoarjo, dan pilihan media itu ikut menentukan pengaturan tekanan serta jenis nozzle yang cocok.
Membeli Sendiri atau Menyerahkan ke Jasa Blasting: Cara Menghitung Kelayakan
Bagi workshop yang saat ini menyerahkan pekerjaan blasting ke pihak ketiga, pertanyaan yang wajar adalah kapan membeli unit sendiri mulai lebih hemat. Jawabannya bergantung pada volume dan kestabilan pekerjaan.
Kerangka hitungnya sederhana:
- Hitung biaya blasting bila diserahkan ke pihak ketiga per bulan. Luas area rata-rata per bulan dikalikan tarif per meter persegi yang dibayar saat ini, ditambah waktu tunggu dan biaya angkut bila benda kerja harus dikirim ke lokasi lain.
- Hitung biaya memiliki unit sendiri per bulan. Termasuk cicilan atau penyusutan peralatan, abrasive, listrik atau bahan bakar kompresor, tenaga operator, alat pelindung, dan perawatan.
- Bandingkan keduanya. Bila biaya kepemilikan per bulan mendekati atau lebih rendah dari biaya jasa untuk volume yang sama dan stabil, membeli unit mulai layak dipertimbangkan.
- Perhitungkan nilai non-biaya. Kendali jadwal, kualitas yang konsisten, dan kemampuan memenuhi tenggat klien sering menjadi alasan yang sama pentingnya dengan penghematan biaya langsung.
- Uji dengan skenario volume terendah. Bila pekerjaan bulan sepi tidak cukup untuk menutup biaya tetap, risiko investasi lebih besar dibanding perkiraan berdasarkan bulan tersibuk.
Angka pada langkah-langkah ini sepenuhnya spesifik untuk tiap workshop, sehingga hitungan sebaiknya memakai data tarif dan pemakaian nyata dari pembukuan sendiri, bukan angka umum.
Memeriksa Unit Sebelum Membeli: Baru maupun Bekas
Blast pot adalah bejana yang bekerja di bawah tekanan, sehingga kondisi fisiknya menentukan keselamatan. Pemeriksaan berikut berlaku untuk unit baru maupun bekas, dengan perhatian lebih besar pada unit bekas.
| Bagian | Yang Diperiksa | Tanda Masalah |
|---|---|---|
| Dinding dan las pot | Karat, lekukan, penipisan, kondisi las | Karat dalam, penipisan dinding, retak pada las |
| Katup pengaman dan pengukur tekanan | Berfungsi dan sesuai tekanan kerja pot | Katup macet, jarum pengukur tidak stabil |
| Katup masuk dan segel | Kebocoran udara, keausan | Udara bocor di sekitar tutup atas pot |
| Metering valve | Kelancaran dan kestabilan aliran abrasive | Aliran tersendat, keausan berlebih |
| Sistem remote control dan deadman | Fungsi menghentikan aliran saat handle dilepas | Respons lambat atau tidak bekerja |
| Hose, coupling, dan whip check | Keretakan, keausan, kondisi lapisan konduktif | Retak, benjol, lapisan terkelupas |
| Dokumen dan riwayat | Manual, riwayat perawatan, dokumen pendukung keselamatan | Tidak ada dokumen sama sekali |
Bejana bertekanan umumnya tunduk pada persyaratan pemeriksaan keselamatan dari pihak berwenang. Persyaratan yang berlaku untuk unit tertentu sebaiknya dikonfirmasi dengan ahli K3 atau penyedia jasa pemeriksaan yang berwenang, dan pembeli sebaiknya menanyakan dokumen serta riwayat pemeriksaan unit sebelum membeli.
Kompresor, Kebisingan, dan Lingkungan Workshop
Unit blasting membawa konsekuensi lingkungan kerja yang perlu diantisipasi sejak awal, terutama di workshop yang berada di area campuran dengan permukiman.
- Sumber tenaga kompresor. Kompresor listrik lebih senyap dan bebas gas buang di area kerja, tetapi membutuhkan kapasitas listrik yang memadai. Kompresor bermesin bahan bakar lebih fleksibel di lokasi tanpa listrik besar, tetapi menghasilkan gas buang dan kebisingan lebih tinggi.
- Letak lubang hisap udara. Lubang hisap kompresor sebaiknya berada di area udara bersih, jauh dari gas buang mesin dan dari area blasting yang berdebu.
- Kebisingan. Blasting sendiri menghasilkan bunyi keras, sehingga pelindung pendengaran untuk operator dan pertimbangan jam kerja terhadap lingkungan sekitar perlu diperhatikan.
- Debu. Blasting di ruang tertutup atau berpenutup mengurangi sebaran debu, sebagaimana dibahas pada ulasan tentang pengendalian debu di workshop.
- Pengelolaan sisa abrasive. Sisa harus ditampung dan dikelola sesuai ketentuan lingkungan setempat, terutama bila bercampur cat lama.
Memperhitungkan faktor-faktor ini sejak tahap pembelian mencegah masalah operasional dan hubungan dengan lingkungan sekitar setelah unit mulai berjalan.
Pemasangan Awal dan Uji Fungsi Sebelum Dipakai Bekerja
Unit yang baru terpasang sebaiknya tidak langsung dipakai pada benda kerja klien. Uji fungsi awal membantu menemukan masalah saat risikonya paling kecil.
- Periksa seluruh sambungan. Pastikan coupling terpasang benar, pin pengunci dan hose whip check terpasang, dan tidak ada kebocoran udara pada tekanan rendah.
- Pasang pembumian dan bonding sesuai prosedur, terutama bila area kerja mensyaratkan pengendalian listrik statis.
- Uji remote control dan deadman handle. Pastikan aliran abrasive berhenti seketika begitu handle dilepas.
- Naikkan tekanan bertahap dan periksa kebocoran pada setiap sambungan serta segel pot.
- Atur metering valve dengan mengamati aliran abrasive pada pelat uji, bukan menebak. Aliran yang terlalu banyak menyebabkan pemborosan, terlalu sedikit menurunkan efisiensi.
- Uji kualitas udara dengan menyemprotkan udara ke kertas atau kain bersih untuk memastikan tidak ada air atau minyak.
- Catat pengaturan awal yang menghasilkan hasil terbaik pada pelat uji, sebagai acuan untuk kombinasi abrasive, nozzle, dan tekanan yang sama di kemudian hari.
Pelatihan Operator dan Prosedur Kerja Dasar
Peralatan yang bagus tidak menghasilkan hasil baik di tangan operator yang belum terlatih. Beberapa hal yang layak masuk pelatihan dan prosedur tertulis di workshop:
- Pemeriksaan sebelum shift. Kondisi hose, coupling, deadman, helm, udara napas, dan pengurasan kondensat.
- Teknik dasar. Jarak nozzle ke permukaan, sudut semprot, kecepatan gerak, dan pola tumpang tindih agar hasil rata tanpa area terlewat.
- Penggunaan perlengkapan pelindung diri. Cara memakai dan memeriksa helm, pakaian, dan sarung tangan, serta kapan harus mengganti komponen aus.
- Prosedur darurat. Cara menghentikan sistem, tindakan bila hose terlepas, dan langkah bila operator merasa tidak sehat.
- Penanganan abrasive dan sisa. Cara mengisi pot dengan aman, menyimpan abrasive, dan menampung sisa.
- Pencatatan sederhana. Jam kerja unit, pergantian nozzle, dan temuan perawatan, agar jadwal perawatan berjalan berdasarkan data.
Prosedur tertulis yang sederhana, ditempel di dekat area kerja, membantu menjaga konsistensi ketika operator berganti atau ketika pekerjaan dilakukan oleh lebih dari satu orang.
Cara Meminta Penawaran Peralatan Blasting
Struktur permintaan dan pembacaan penawaran untuk peralatan pada dasarnya sama dengan untuk material, termasuk apa saja yang perlu dicek dalam sebuah penawaran: rincian produk, masa berlaku, syarat pembayaran, dan syarat pengiriman. Kerangkanya dibahas lebih lengkap pada ulasan tentang harga dan cara pemesanan cat Hempel di Sidoarjo, dan bisa dipakai apa adanya untuk pembelian peralatan.
Informasi khusus peralatan yang membantu mempercepat penawaran:
| Informasi | Kenapa Dibutuhkan |
|---|---|
| Kapasitas dan jenis kompresor yang dimiliki (CFM, tekanan) | Menentukan ukuran nozzle dan pot yang sesuai |
| Jenis pekerjaan dan benda kerja | Menentukan kapasitas pot, jenis nozzle, dan kebutuhan pengendali debu |
| Jenis abrasive yang akan dipakai | Memengaruhi material liner nozzle dan pengaturan sistem |
| Jumlah operator | Menentukan jumlah unit dan kebutuhan sistem udara |
| Ruang dan sumber daya di workshop | Menentukan kebutuhan listrik, area penyimpanan, dan sistem pendukung |
| Anggaran dan prioritas | Memilih urutan pembelian antara paket awal dan peningkatan bertahap |
Ketersediaan dan Pengiriman Peralatan ke Sidoarjo
BlastHub ID melayani kebutuhan peralatan blasting workshop dan kontraktor di Sidoarjo, mencakup blast pot, nozzle dan aksesoris, hose, moisture separator, perlengkapan pelindung diri, serta kompresor sesuai kebutuhan. Ketersediaan stok, waktu pengadaan, dan konfigurasi paket untuk tiap unit perlu dikonfirmasi langsung ke tim BlastHub ID, karena bervariasi menurut produk. Pengiriman ke Sidoarjo dilayani dari basis distribusi BlastHub ID dan bisa dikonsolidasikan dengan kebutuhan abrasive atau cat dalam satu jadwal.
Faktor yang Memengaruhi Harga Blast Pot dan Peralatan
- Kapasitas dan tipe blast pot. Unit berkapasitas lebih besar dan berfitur lebih lengkap berbeda harga dengan unit kecil.
- Material liner nozzle. Liner yang lebih awet umumnya lebih mahal di muka, tetapi bisa lebih hemat dalam jangka panjang.
- Kelengkapan paket. Paket dengan moisture separator, hose, nozzle cadangan, dan perlengkapan keselamatan berbeda nilai dengan pembelian pot saja.
- Kondisi baru atau bekas. Unit bekas bisa lebih murah di muka, tetapi risiko keausan dan riwayat perawatan perlu diperiksa.
- Total biaya kepemilikan. Harga beli hanya sebagian dari biaya. Suku cadang, jam henti akibat kerusakan, dan umur pakai menentukan biaya per jam kerja.
Sampaikan kapasitas kompresor, jenis pekerjaan, dan jumlah operator ke tim BlastHub ID untuk mendapatkan rekomendasi paket dan estimasi harga yang sesuai.
FAQ: Jual Blast Pot dan Peralatan Sandblasting Sidoarjo
Berapa liter blast pot yang cocok untuk workshop kecil?
Kapasitas kecil hingga menengah, kira-kira 50 hingga 200 liter, biasanya cukup. Batas sebenarnya ada pada udara dari kompresor, sehingga pot yang terlalu besar untuk kompresornya tidak menambah produktivitas.
Bagaimana cara menyesuaikan ukuran nozzle dengan kompresor yang sudah ada?
Cek kapasitas kompresor dalam CFM pada tekanan kerja, lalu pilih nozzle yang kebutuhan udaranya lebih rendah dengan sedikit margin cadangan. Nozzle yang terlalu besar untuk kompresornya justru membuat tekanan di ujung nozzle turun dan pekerjaan lebih lambat.
Kompresor bengkel berdaya belasan HP bisa untuk nozzle nomor berapa?
Sebagai acuan kasar, kompresor piston menghasilkan sekitar 3 sampai 4 CFM per HP, sehingga kompresor belasan HP umumnya cocok untuk nozzle nomor 2 hingga 3. Kapasitas pasti perlu dicek pada label pabrikan kompresor.
Apa saja yang wajib dibeli sejak awal saat memulai unit blasting?
Perlengkapan keselamatan (helm dengan suplai udara napas terpisah, pakaian pelindung, remote control dengan deadman handle), moisture separator, hose sesuai ukuran nozzle, serta komponen inti seperti blast pot, metering valve, dan nozzle.
Kapan lebih hemat membeli unit blasting sendiri dibanding menyerahkan ke jasa blasting?
Ketika volume pekerjaan per bulan cukup besar dan stabil sehingga biaya kepemilikan bulanan mendekati atau lebih rendah dari biaya jasa untuk volume yang sama. Perhitungan sebaiknya memakai data tarif dan pemakaian nyata workshop sendiri.
Apakah blast cabinet lebih baik daripada blast pot untuk komponen kecil?
Blast cabinet cocok untuk komponen kecil karena debu terkurung dan abrasive mudah dipakai ulang, tetapi ukuran benda kerja dibatasi oleh ukuran kabinet. Blast pot lebih fleksibel untuk area luas dan struktur.
Apakah BlastHub ID melayani pengiriman peralatan blasting ke Sidoarjo?
Ya, pengiriman ke workshop dan kontraktor di Sidoarjo dilayani. Ketersediaan stok dan waktu pengadaan dikonfirmasi per pesanan.